

Padló résvezeték (Double End Tenoner)
A termék függőlegesen és vízszintesen képes réselni a padlót. A gépsorozat le...
Lásd a részleteketHa Ön padlóburkolatot gyárt, az újrarendelő és a reklamációt benyújtó vásárló között gyakran a deszkán lévő végprofil a különbség. A laza kattanásos illesztések, a hézagmentes végek és az eltolás felénél megváltozó profilok visszavezetnek a végmegmunkáló állomásra. Éppen ezért a legtöbb komoly padlógyártó egy duplavégű tépőgépet helyez padlója közepére – és ezért a választék több figyelmet érdemel, mint egy gyors ár-összehasonlítás. A duplavégű feszítő minden deszka mindkét végét egyetlen menetben megmunkálja, mindkét oldala azonos referencia alapján szinkronizálva. Miután megértette, hogy mely specifikációk befolyásolják a valós teljesítményt, és hogyan illeszkedik a gép egy teljes padlóburkolathoz, értékelheti a szállítókat a ténylegesen fontos kritériumok alapján.
A kétvégű tenoner gép egy kétoldali méretezési és profilozó rendszer. Egy téglalap alakú panel halad át a gépen egy folyamatos előtolási pályán, miközben két egymással szemben lévő megmunkálóoszlop dolgozik egyszerre a bevezető és a hátsó éleken. Minden oszlopban több szerszámozóállomás van egymásra: egy marófűrész a tiszta vágás érdekében, egy fő méretező fűrész, amely meghatározza a végső hosszt, és vízszintes vagy függőleges orsók, amelyek vágófejeket hordoznak a nyelvhez, horonyhoz, letöréshez és egyéb profilokhoz.
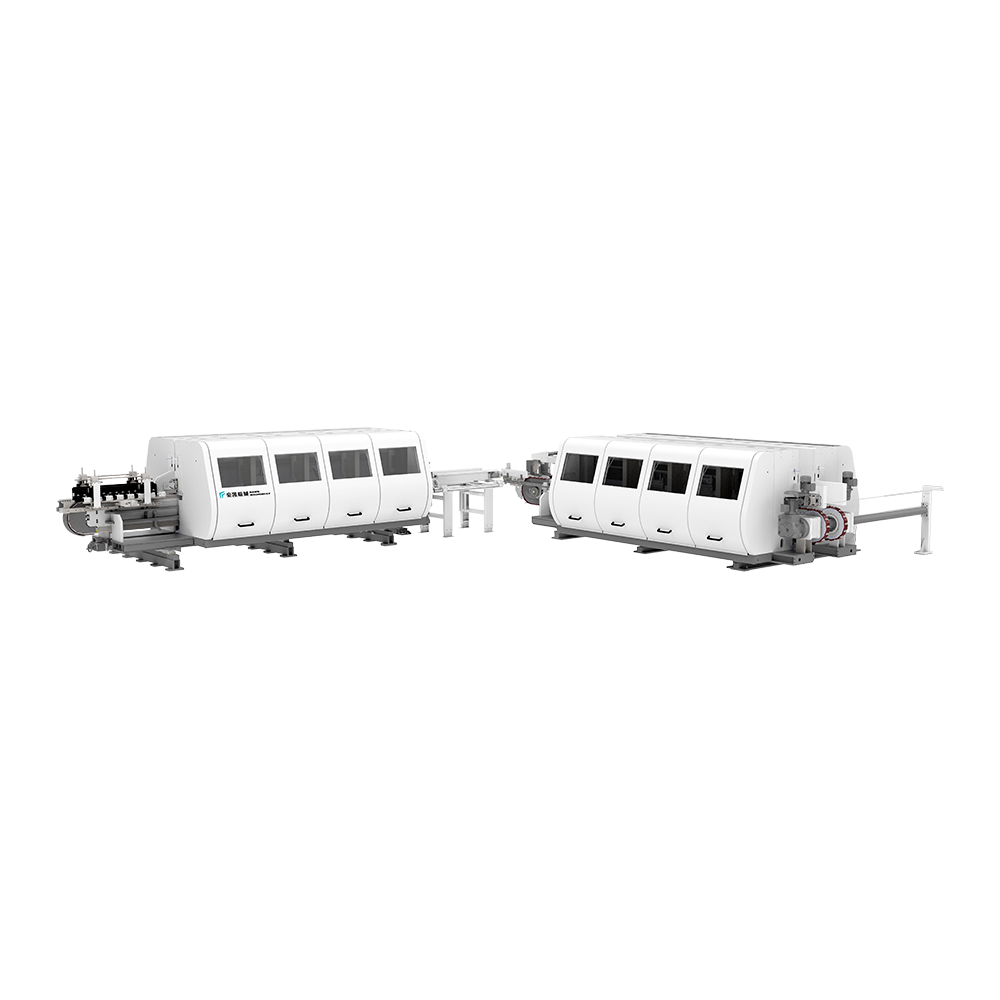 Padlóhornyos vonal kétvégű tenonerrel Ez a gép mindkét deszkavéget egyidejűleg megmunkálja egy közös referencia alapján, így egyenletes hosszúságot, négyzetességet és reteszelési geometriát biztosít a kiszámítható kattintás-zár összeszerelés érdekében. Termék megtekintése →
A padlóburkolati vonalon ezek az orsók állítják elő a végprofilokat, amelyek lehetővé teszik a deszkák egymáshoz illeszkedését. Mivel mindkét oszlop ugyanabból a mechanikai alappontból van vágva, a két végprofil rögzített viszonyban marad egymással. Ez a geometriai kapcsolat – ugyanazon a deszkán a bal vége a jobb oldalig – az, ami kiszámíthatóvá teszi a kattintással záródó telepítést. A gép nem csak profilt vág. Egyetlen szinkronizált műveletben határozza meg a deszka hosszát, négyszögletességét és rögzítési geometriáját. A folyamat működéséről bővebben itt olvashat kétvégű tenoner gép guide , de az alapelv egyszerű: mindkét végét egyszerre, azonos referencia ellenében, azonos előtolási sebességgel dolgozzák meg.
Az egyvégű tenoner egyszerre az egyik végét dolgozza fel, majd a kezelő vagy egy átviteli eszköz megfordítja a panelt, és feldolgozza a másik végét. Ez két pozicionálási ciklust, két referenciát és kétszeres hibalehetőséget jelent. A kétvégű feszítő kiküszöböli ezt azáltal, hogy egyszer megfogja a panelt, és mindkét élt ugyanabban a ciklusban megmunkálja.
A hornyos vagy pattintós rendszerű padlóburkolatok esetében a végprofil tűrése általában ±0,10 mm-en belül van. Miután beállította a munkaszélességet, az előtolási sebességet és a szerszám állapotát, egy megfelelően konfigurált dupla végfogó tartja a tűrési deszkát deszka után. Ez az ismételhetőség nem kényelem. Ez az alacsony hulladékarány előfeltétele.
Minden szállító bemutat egy specifikációs táblázatot, de a számok csak akkor segítenek, ha a saját gyártási összetételéhez viszonyítjuk őket – deszkaformátumok, anyagok, szerszámstratégia és jövőbeli sorkapacitás. Az alábbi táblázat összefoglalja azokat a specifikációkat, amelyek a legnagyobb hatással vannak a padlóburkolatokra.
| Specifikáció | Mit szabályoz | Mit kell keresni |
|---|---|---|
| Munkaszélesség tartomány | A futható legrövidebb és leghosszabb deszkahossz | Párosítsa a jelenlegi termékkínálatot a jövőbeli formátumok margójával |
| Előtolási sebesség | Deszkák óránként | 20-80 m/perc gyakori; ellenőrizze a kívánt vágási mélységben |
| Orsóállomások száma | Hány művelet történik egy menetben | Több állomás teszi lehetővé a kombinált méretezést, profilozást és letörést |
| Vágófej átmérője és fordulatszáma | Felület- és profilminőség | A nagyobb átmérők csökkentik a felület hullámosságát a PVC és WPC magokon |
| Pozícionálás ismételhetősége | Tolerancia deszkától deszkáig | Keressen CNC beállítási vagy precíziós skálákat 0,1 mm-en belül |
| Tartós rendszer | Stabilitás nagy előtolási sebességnél | A lánc- és vákuumtartók megakadályozzák a merev magú táblák elmozdulását |
A cikkben szereplő táblázat csak bevezető. Ha konkrét modelleket hasonlít össze, készítse el saját összehasonlító lapját a közzétettekből kétvégű tenoner specifikációk amelyek megfelelnek a termék méreteinek – és kérje meg a beszállítót, hogy minden egyes számot terhelés alatt mutasson be, ne csak statikus adatlapértékként.
Az SPC-t jól futtató kétvégű feszítőcsapok megküzdhetnek a többrétegű tömörfával, hacsak a szerszámok és az adagolórendszer nem illeszkedik az anyaghoz. A padlóburkolatgyártók SPC, WPC, LVT, laminált, kalcium-szilikát táblák és mesterséges fák területén dolgoznak – mindegyik saját megmunkálási viselkedéssel.
Az SPC és WPC deszkák magas töltőanyag-tartalommal és PVC-vel rendelkeznek. A por finom, koptató hatású, és hajlamos a vágófejek betöltésére. Az éles keményfém vagy gyémánt betétekkel ellátott szerszámok nagy hatékonyságú porelszívással kombinálva ugyanolyan fontosak, mint a gép vázának merevsége.
A laminált és HDF lapok papíralapú kopóréteget tartalmaznak, amely gyorsan tompítja a hagyományos acélszerszámokat. A laminált vonalak kétvégű feszítői általában gyémántvégű szerszámmal vannak felszerelve, és nagyobb vágási sebességgel futnak a tiszta él megőrzése érdekében. Az előtolási sebességnek stabilnak kell lennie, mert a kemény felület nem hagy határt a rezgésnyomoknak.
A többrétegű tömörfa és kalcium-szilikát lapok nagyobb szaggatott vágási erőket hoznak létre. Ezeknél az anyagoknál a gép tömege és csillapítási viselkedése a meghatározó. A világosabb keret csapkodhat, amikor a vágó csomóba vagy sűrűségváltozásba kerül a deszkában. Nem minden kétvégű feszítőt erre a terhelési profilra terveztek, ezért érdemes tesztelni a gépet pontosan a gyártott anyagon.
A kétvégű tenoner akkor nyújt maximális értéket, ha egy folyamatsorozat részeként tervezi, nem pedig elszigetelt gépként. Egy tipikus padlóvonalban a folyamat a hasítástól és méretezéstől a ferde vágásig, a végcsavarozásig, a V-horony festéséig és a végső ellenőrzésig tart. A végmegmunkálási lépés határozza meg, hogy az összes későbbi művelet egy méretben megfelelő deszkával kezdődik-e.
 Nagy sebességű padló ferde vonal LVT-hez Az LVT padlók vágására és letörésére tervezett vonal akár 100 m/perc sebességgel működik felső és alsó lemezekkel a gyors beállítás és a precíz élsimítás érdekében. Termék megtekintése →
Azoknál az üzemeknél, amelyek V-hornyú, ferde élű padlót állítanak elő, a végfeszítőnek a ferde éllel ritmusban kell működnie. Egyes gyártók mindkét funkciót egy sorba integrálják, hogy csökkentsék az anyagmozgatást, és a deszka tájolása egyenletes legyen. Például a HAWK Machinery kétvégű, tenoner-alapú padlóhornyos vonala párosítja a végmegmunkáló állomást olyan transzfer- és pozicionáló rendszerekkel, amelyek minden deszkát egy vonalba állítanak, mielőtt azok belépnének a vágóterületre.
Üzemi léptékben egy automata padlógyártó sor továbbviszi ezt az integrációt. A tenoner egyetlen állomássá válik egy szinkronizált rendszerben, fűrészeléssel, hornyolással, ferdítéssel, festéssel és halmozással. Ha hozzáad egy termelésirányítási rendszert, a sor nyomon követheti az összes táblát, rögzítheti az elutasítás indokait, és műszakonként élő adatokat adhat a felügyelőknek a hozamról. Ez az a kontextus, amelyben a legnagyobb jelentőséggel bír a gyártó kiválasztása: Ön nem csak egy gépet vesz, hanem egy partnert, aki megérti a teljes sorozatot.
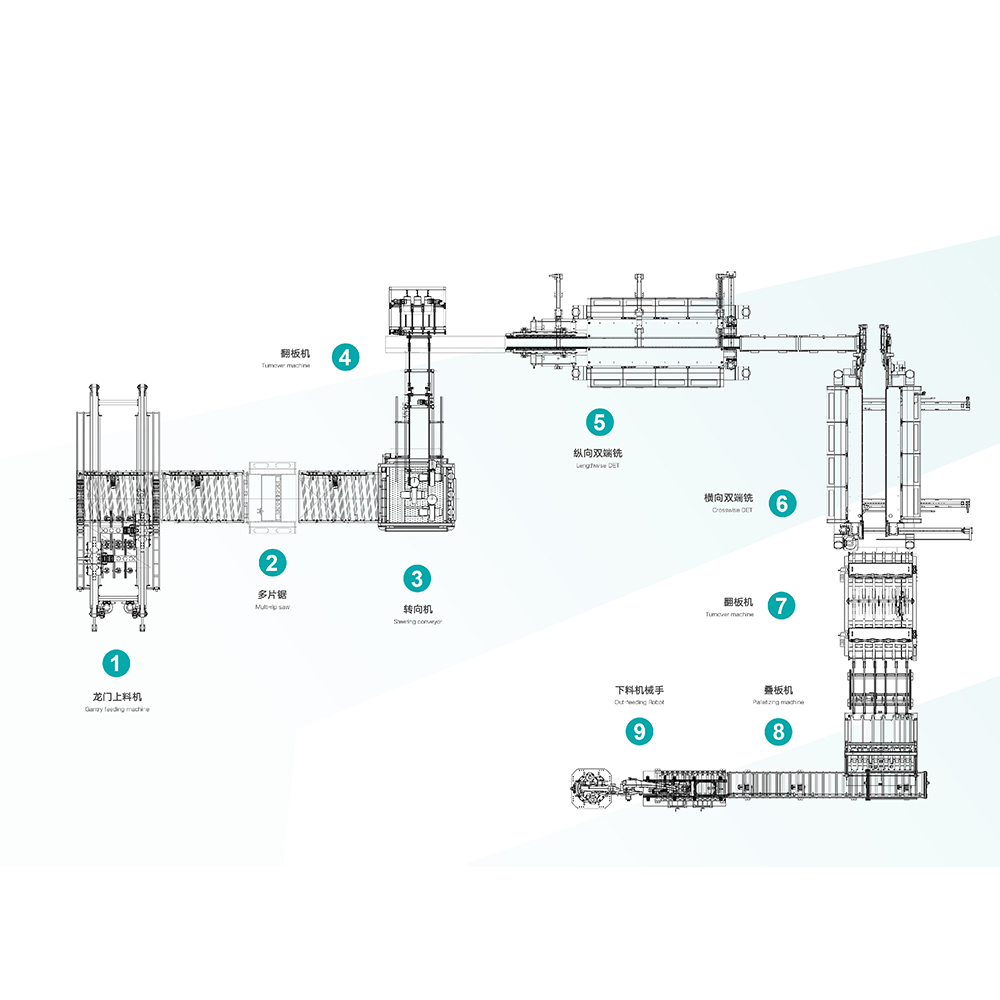 Automata padlógyártó sor integrált hornyolással Ez a vonal ötvözi az automatikus adagolást, a többszörös fűrészelést, a kormányzást, az átfordítást és a keresztirányú hornyolást, csökkentve 5-10 dolgozó kézi bevonását, miközben növeli a teljesítményt. Termék megtekintése →
A specifikációs lapon túl az értékelés olyan üzemeltetési kérdésekre is vonatkozik, amelyek meghatározzák a teljes költséget a gép élettartama során.
Kérjen meg minden szállítót, hogy futtassa át saját paneleit a gépen, és mérje meg a kapott profilt a javasolt vágási paraméterek szerint. Az a gép, amely tiszta, méretstabil profilt készít az Ön anyagán, az Ön elvárt előtolási sebességével, az az Ön gyárába tartozik.
A kétvégű tenoner gép a szó szoros értelmében hosszú távú eszköz. Betartja azokat a tűréseket, amelyek meghatározzák, hogy a padló tisztán reteszelődik, gyorsan felhelyezhető-e, és kibírja-e az évekig tartó használatot. Egy jól összeillesztett gép megtérül a kevesebb selejt, a gyorsabb átállás és az ismételhető profilminőség révén; a rosszul megválasztott toleranciaproblémát okoz, amelyet semmilyen downstream beállítás nem tud orvosolni. Értékelje a gépet egy komplett padlóburkolat kontextusában – a hasítástól a V-horony festéséig és a gyártási adatokig –, és válasszon egy szállítót, aki meg tudja mutatni, hogyan illeszkedik az egyes szakaszok egymáshoz.

A termék függőlegesen és vízszintesen képes réselni a padlót. A gépsorozat le...
Lásd a részleteket
Ez a berendezés alkalmas az LVT padlójának vágására és megszakítására. Felső ...
Lásd a részleteket
A különböző sebességváltó fűrészelési módszerek alkalmasak a különböző táblák...
Lásd a részleteket
Ennek a berendezésnek az előadási sebessége elérheti a 40 métert percenként, ...
Lásd a részleteket
Alkalmas a laminált, PVC és WPC szélső bevonására. A vízalapú festék használa...
Lásd a részleteket
Hawk gépek automatikus etetési, vágó- és résvezeték, SPC, WPC és PVC műanyag ...
Lásd a részleteket
Az integrált intelligens berendezések integrálják az ipari intelligens átjáró...
Lásd a részleteket
Kapcsolattartási információk.
Boyi fejlesztési terület, Changzhou City, Jiangsu tartomány, P. R. Kína
+86-0519-83319988
Ne habozzon kapcsolatba lépni, amikor szüksége van ránk!
 Egyéni padló extrudáló gépgyártók