Padló résvezeték (Double End Tenoner)
A termék függőlegesen és vízszintesen képes réselni a padlót. A gépsorozat le...
Lásd a részleteketSétáljon rá szinte bármilyen SPC, WPC, LVT vagy laminált padlóvonalra, és ugyanazt a ritmust fogja hallani: a panelek egy sor állomáson haladnak keresztül, és mindegyik egy kicsit közelebb viszi a táblát a kész deszkához. Valahol ebben a sorrendben van egy hosszanti DET gép. A név technikainak hangzik, de a feladat egyértelmű. A hosszirányú adagológépekhez beállított kétvégű feszítőkar a panel mindkét hosszú élét egyetlen menetben dolgozza fel, így kialakítva a profilt, amely meghatározza a padló megjelenését, illeszkedését és teljesítményét.
A gyártó csapatok számára a hosszirányú DET ritkán csak egy fűrész. Ez egy precíziós profilozó állomás. A szélesség, az élek egyenessége, a horony és horony geometria, a ferde vágás minősége és a felületi minőség itt kezdődik. Ha az állomás jól van felállítva, a vonal többi részének stabil referenciája van a munkavégzéshez. Ha nem, akkor minden downstream művelet örökli a problémát.
Hosszirányú konfigurációban a deszka a hosszában halad két szerszámfej között. A fejek a bal és a jobb oldali hosszú éleken egyszerre dolgoznak. A szerszámcsomagtól függően a gép méretezheti a panel szélességét, egy nyelvet vághat az egyik szélén, egy hornyot a másikon, alkalmazhat ferde vagy letörést, dombornyomott hornyokat vághat, vagy előkészítheti az élt egy későbbi bevonási lépéshez. A padlóburkolatok gyártása során gyakran ez az az állomás, amely a deszka hosszú élprofilját adja, mielőtt a végillesztés átvenné az irányítást.
A név „kétvégű” része a munkaciklus mindkét végén egyidejű megmunkálásra utal, nem pedig két különálló, egymáshoz csavarozott gépre. Ez a megkülönböztetés azért fontos, mert a hosszirányú DET egy közös szállítási referencián, egy stabil láncon vagy görgős ágyon, valamint két egymáshoz igazodó fejen alapul. Ha az egyik fej elsodródik, akkor az adott oldal profilja megváltozik, és a hornyos illeszkedés megmutatja. A gépek felépítésének és alkalmazásának tágabb megismeréséhez ez az útmutató a következőhöz: ipari kétvégű tenoner technológia hasznos kiindulópont.
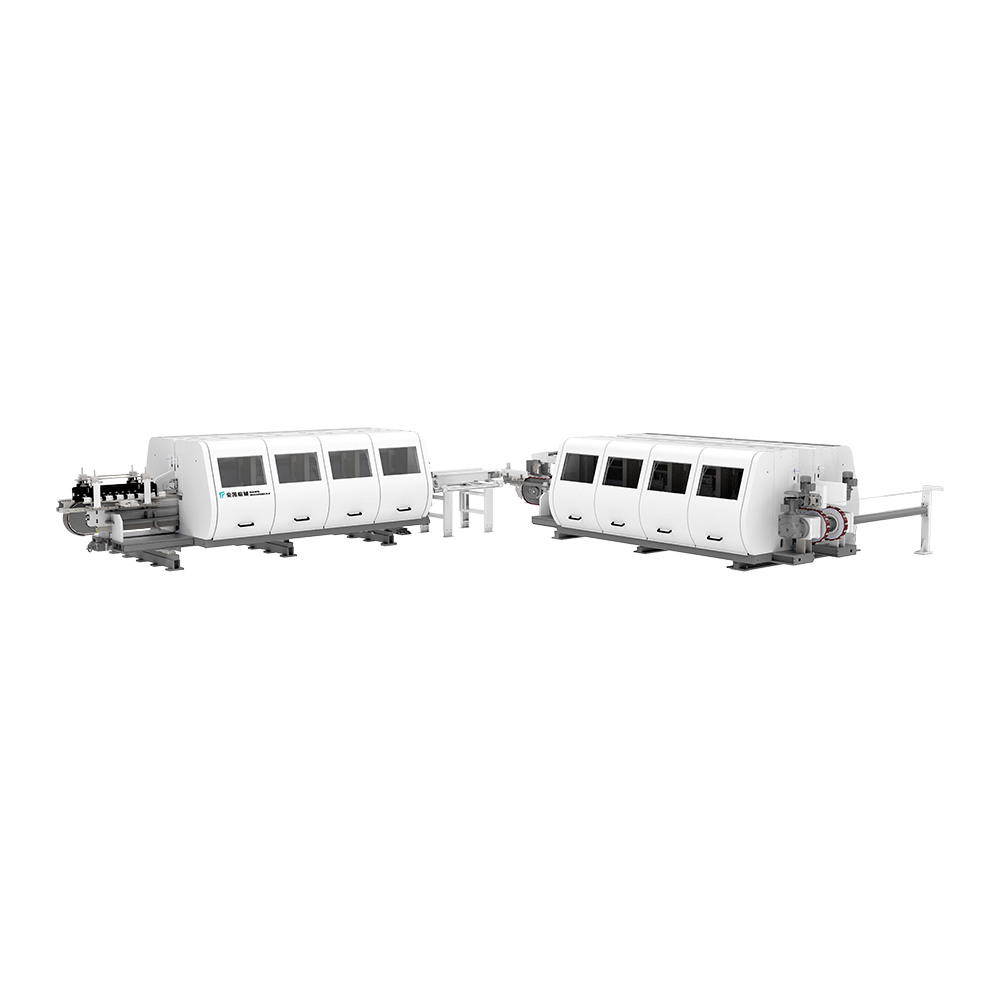 Floor Slotting Line Double End Tenoner Series Hat modellből álló hossz- és keresztirányú DET-sorozat padlóburkoló panelekhez, amely hasznos a teljes élfolyamat értékeléséhez, nem pedig önmagában az orsó teljesítményéhez. Termék megtekintése →
Sok padlógyártó üzemben a hosszirányú DET egy hornyolási szakasz része, nem pedig önálló vásárlás. Párosítható keresztirányú állomással, adagolórendszerekkel, porgyűjtő és élbevonó berendezéssel. Éppen ezért a vásárlási döntést a teljes élfolyamat alapján kell meghozni, nem csak az orsó teljesítményén vagy a maximális előtolási sebességen.
A hosszirányú és keresztirányú DET közötti különbség nem egyszerűen a gép forgatásának módja. Megváltoztatja, hogy mely élek legyenek megmunkálva, hogyan támogassák a panelt, és mit kell irányítania a kezelőnek. Egy hosszirányú állomás kezeli a hosszú éleket, amikor a tábla hosszában halad. Egy keresztirányú állomás kezeli a rövid végeket a hosszú élprofil kialakítása után. A kettő partnerként működik, és általában az első állomás állítja be a referenciát a másodikhoz.
| Gyártási kérdés | Hosszában DET | Keresztirányú DET |
|---|---|---|
| Mely élek vannak megmunkálva? | Mindkét hosszú él | Mindkét rövid vége |
| Hogyan mozog a panel? | A hossza mentén | A szélességében |
| Tipikus szerep | Szélesség-méretezés, hosszú élű horony, ferde vágás | Végillesztés, rövid végű csap és horony |
| Szokásos pozíció a sorban | Az egyeztetés vége előtt | Hosszú élű profilozás után |
| Mit kell először ellenőrizni | Egyenesség, szélességi konzisztencia és profilmélység | Szögletesség, végtűrés és illeszkedés a hosszú élhez |
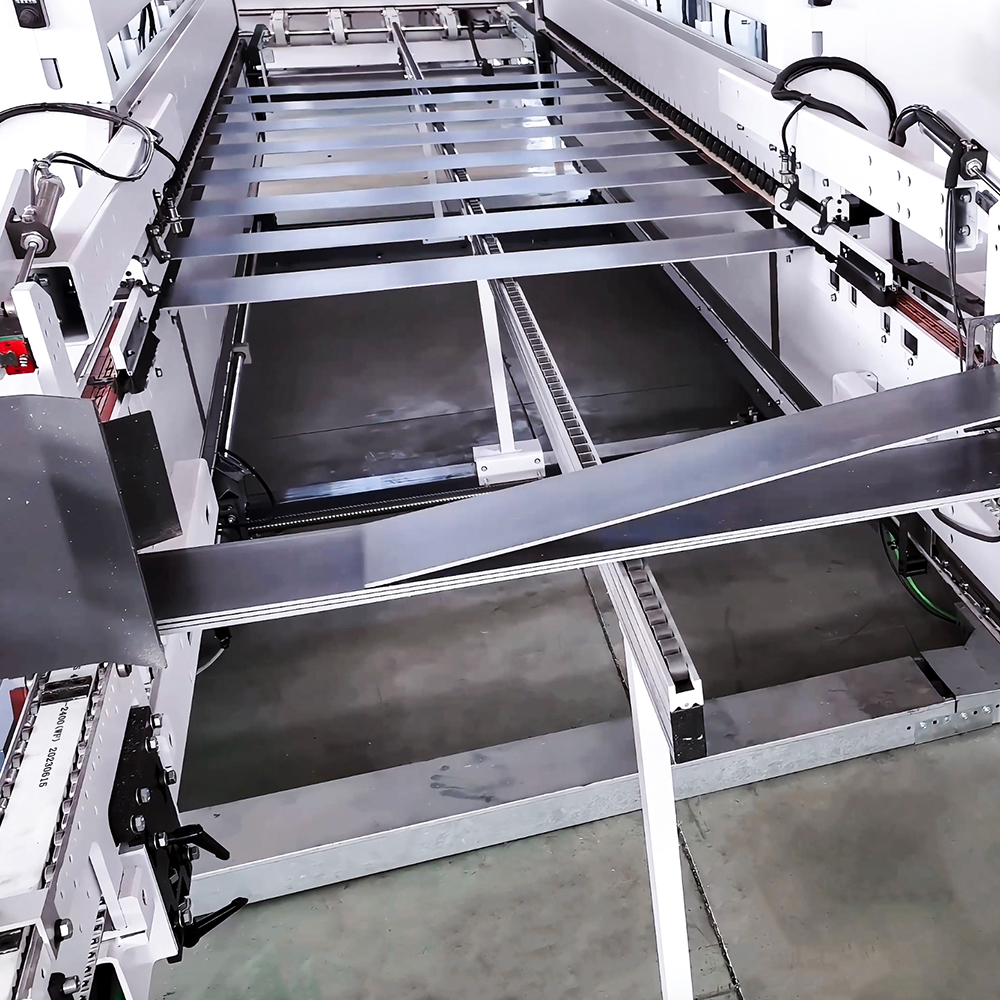
A hosszirányú DET egyszerűnek tűnhet a kezelő oldaláról: táplálja a táblát, tartsa a vezetőkhöz, és hagyja, hogy a fejek végezzék a munkát. A gyakorlatban a gép több változót kezel egyszerre. A táblaszélesség változása, az él négyszögletessége, az előtolási sebesség, a szerszámkopás és a forgácselszívás egyaránt befolyásolja a végső élt.
A legtöbb hosszirányú DET gépnek közös az architektúrája, bár a részletek gyártónként és alkalmazásonként változnak. Nem az a fontos kérdés, hogy egy gép rendelkezik-e ilyen alkatrészekkel, hanem az, hogy az anyag- és tűréscélnak megfelelő módon vannak-e megépítve és beállítva.
A beállítási fegyelem ugyanolyan fontos, mint a gép hardvere. A hosszirányú DET csak annyira stabil, mint a referenciafelületei. Ha a lánc elkopott, a vezetők meglazultak, vagy a tartó nyomás egyenetlen, a vágó tisztán kinéző élt produkálhat, amely még mindig nem felel meg a száraz illeszkedés ellenőrzésének. Az üzemeltetőknek képesnek kell lenniük a szélességet, profilmélységet és élegyenességet egyszerű mérőeszközökkel ellenőrizni a gyártás megkezdése előtt.
Egy hosszirányú DET-t felkérhetnek arra, hogy több anyagcsaládot is futtasson ugyanabban az üzemben. Mindegyik másképp viselkedik az élvonalban. Az SPC merev és koptató hatású, így a szerszám élettartamára és a por szabályozására általában nagyobb figyelmet fordítanak. A WPC lágyabb, és érzékenyebb lehet a hőre és a támasztó nyomásra. Az LVT rugalmas, és gondos előtolási vezetésre lehet szükség a torzítás elkerülése érdekében. A laminált kemény kopóréteget és kipattogzásveszélyt hoz létre. A többrétegű, tervezett padlóburkolat a farostok tiszta nyírását igényli, míg a szálcement és a falpanelek kiemelten kezelik a kopásállóságot és a stabil rögzítést.
A gyakorlati tanulság az, hogy egyetlen beállításról sem szabad feltételezni, hogy minden termék jól fut. A vastag SPC deszkán működő profilnak eltérő támasztékra, előtolási sebességre és szerszámokra lehet szüksége egy vékony LVT lapon. Mielőtt elfogadna egy gépet, futtassa le a ténylegesen előállított anyagokat. Ellenőrizze a száraz illeszkedést, ne csak a vágást. Jó megvilágítás mellett nézze meg a nyelvet és a hornyot, mérje meg a horony mélységét és szélességét egy deszka mentén, és ellenőrizze a ferde vágást, nincs-e rajta repedés vagy szakadás. Egy rövid próbavágás hasznosabb, mint egy hosszú specifikációs lap.
Egy tipikus padlóburkolati vonalban a hosszirányú DET a panel kezelhető méretűre vágása után és a végek illesztése, bevonása vagy csomagolása előtt helyezkedik el. A pontos sorrend a terméktől függ. Az SPC-sor kombinálhatja az extrudálást, a lágyítást, a vágást, a hornyolást és a bevonást. A laminált sor egy présből indulhat, és a vágáson és profilozáson keresztül haladhat. Mindkét esetben a hosszirányú állomásnak egyenletes hosszú élt kell biztosítania, hogy a keresztirányú állomás négyzet alakú, jól illeszkedő véget tudjon készíteni.
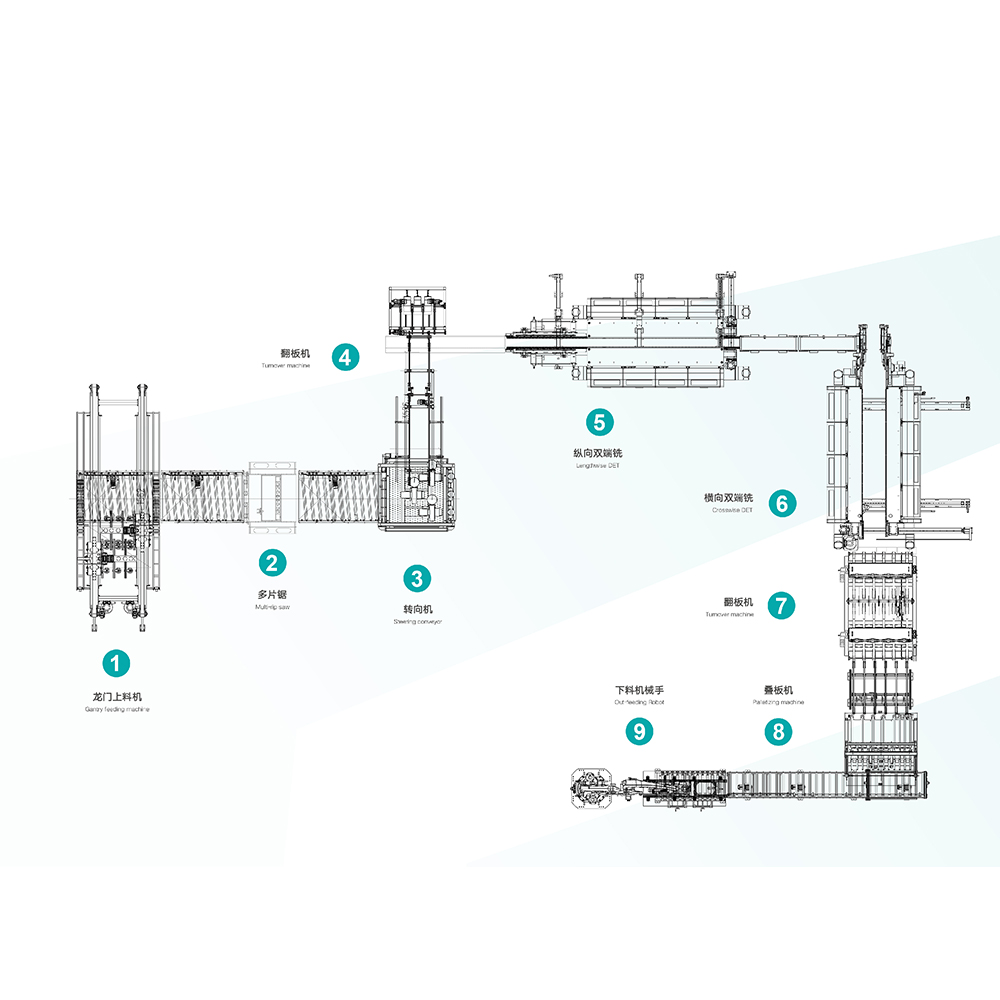 Automatikus SPC és PVC padlógyártó sor Egy integrált adagoló-, vágó- és hornyolósor SPC, WPC és PVC padlókhoz, amely releváns az adagolás, az átvitel és a kihúzás egy folyamatként történő értékelésénél. Termék megtekintése →
Ha a hosszirányú DET egy automatikus vezetékbe van integrálva, akkor a behúzó, áthúzó és kihúzó szakaszok ugyanolyan fontosak, mint maga a feszítő. Egy önálló tesztben jól teljesítő gép másként viselkedhet, ha arra kérik, hogy kövessen egy gyorsabb felfelé irányuló fűrészt, vagy tápláljon egy keresztirányú állomást puffer nélkül. A sorsebességet, a felhalmozódást és a táblatávolságot együtt kell felülvizsgálni.
 Smart Floor gyártósor MES rendszer Egy MES platform csatlakoztatott eszközökkel a digitális padlógyártás menedzsmenthez, támogatja a feladatok megjelenítését, címkézést, számlálást, RFID azonosítást és biztonságos hozzáférést. Termék megtekintése →
A több profilt gyártó vagy több műszakban dolgozó üzemek esetében a termelési adatok a minőségtörténet részévé válnak. A beállítási rekordok, a szerszámélettartam-követés, az állásidő-okok és az első lépéses hozam segít a csapatoknak megállapítani, hogy az élproblémát szerszámozás, anyag, váltás vagy szállítás okozza-e. Ez az a hely, ahol egy irányítási rendszer támogathatja a DET üzemeltetőjét, nem pedig helyettesítheti az üzemeltető megítélését.
A hosszirányú DET gép hosszú távú termelési eszköz. A vásárlási beszélgetésnek gyorsan el kell haladnia a címsor sebességétől a napi teljesítményt meghatározó részletek felé.
A hosszanti DET gép akkor nyeri el a helyét a padlóburkoló üzemben, ha kiszámíthatóvá teszi a hosszú élt. Ez stabil szállítást, megismételhető fejbeállításokat, megfelelő szerszámokat és olyan beállítási rutint jelent, amelyben a kezelők megbíznak. A gépnek nem kell a legbonyolultabb elemnek lennie a sorban. Meg kell tartania a referenciáját, meg kell tisztítania a forgácsokat, meg kell védenie a panel felületét, és a száraz illeszkedést ismételt beállítás nélkül össze kell tennie.
A HAWK Machinery-nél 2005 óta dolgozunk padló- és falpanel gyártókkal, és a leghasznosabb beszélgetések általában nem specifikációs lapon, hanem mintatáblával és profilrajzzal kezdődnek. Ha új hornyolási szakaszt tervez, vagy meglévő hosszirányú állomást cserél, hozza magával a szükséges anyagot, profilt és tűréshatárt. Ez a gyakorlati alapja annak, hogy olyan gépet válasszunk, amely illeszkedik a vonalhoz, a termékhez és az azt üzemeltető emberekhez.
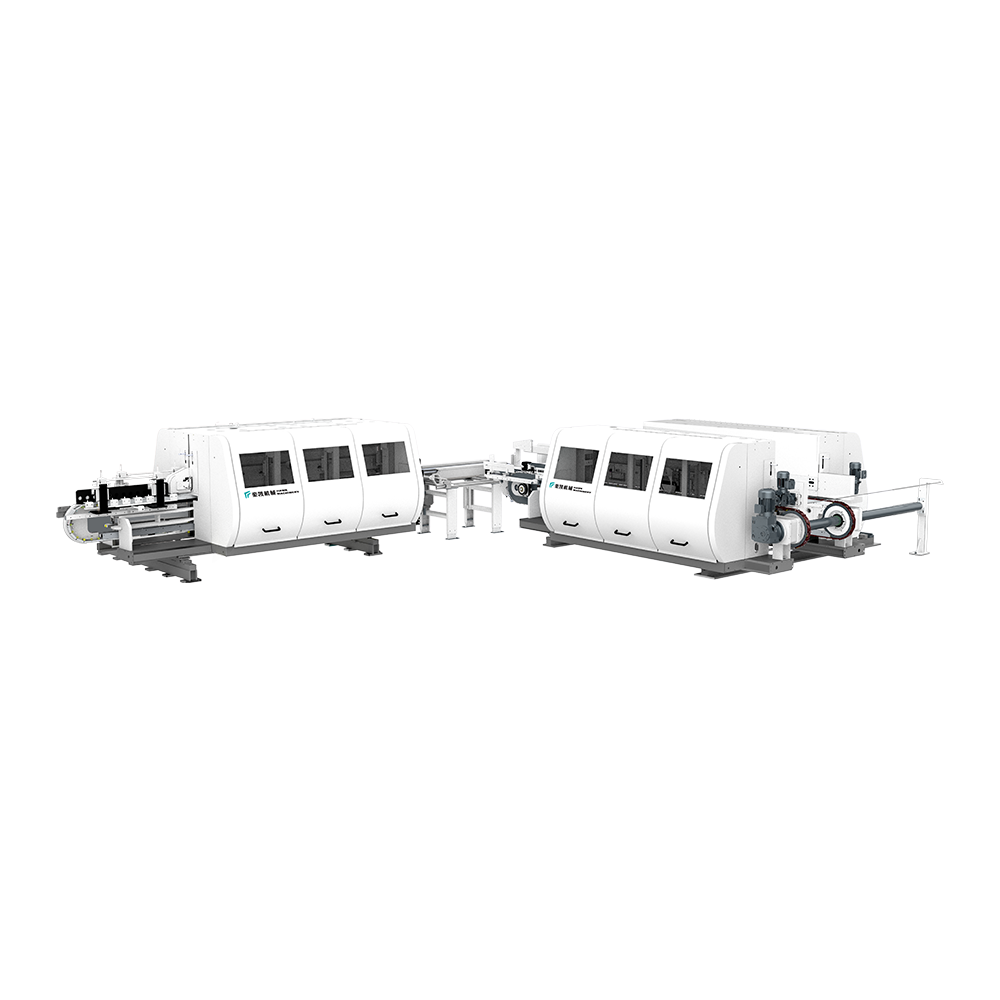
A termék függőlegesen és vízszintesen képes réselni a padlót. A gépsorozat le...
Lásd a részleteket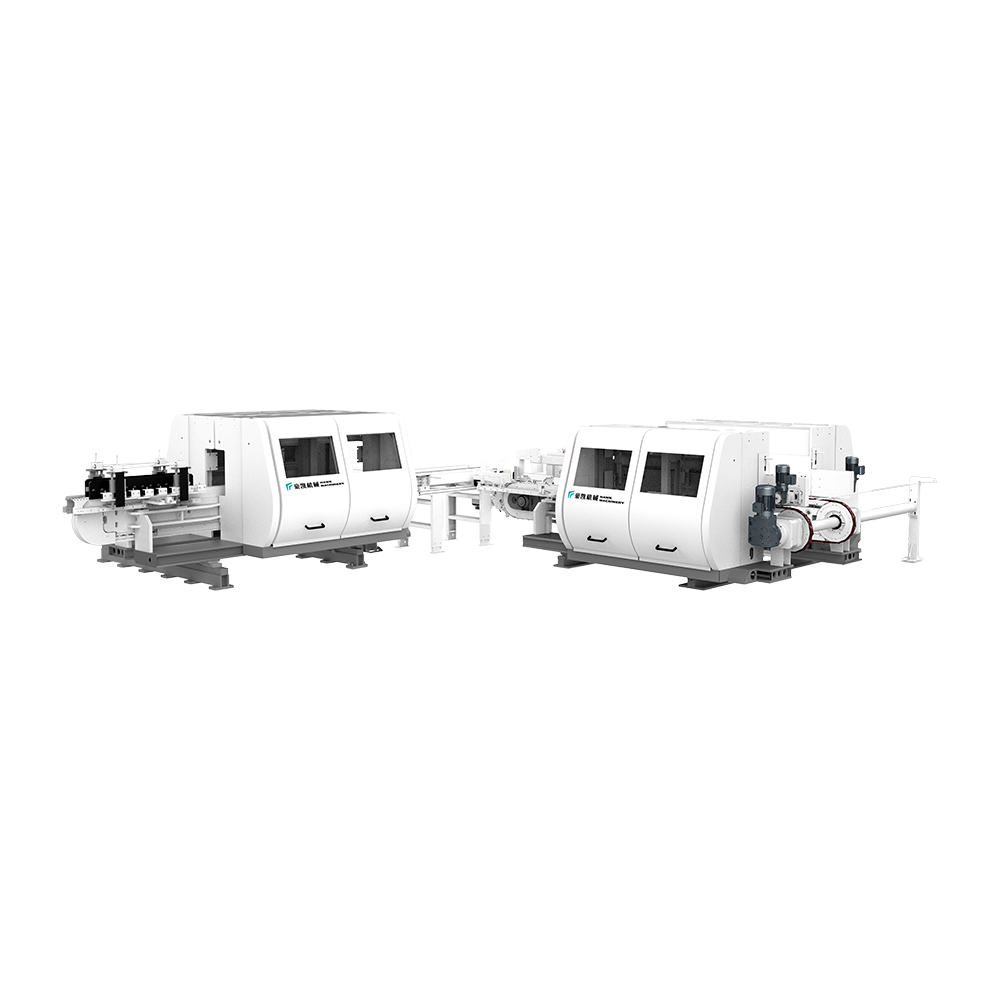
Ez a berendezés alkalmas az LVT padlójának vágására és megszakítására. Felső ...
Lásd a részleteket
A különböző sebességváltó fűrészelési módszerek alkalmasak a különböző táblák...
Lásd a részleteket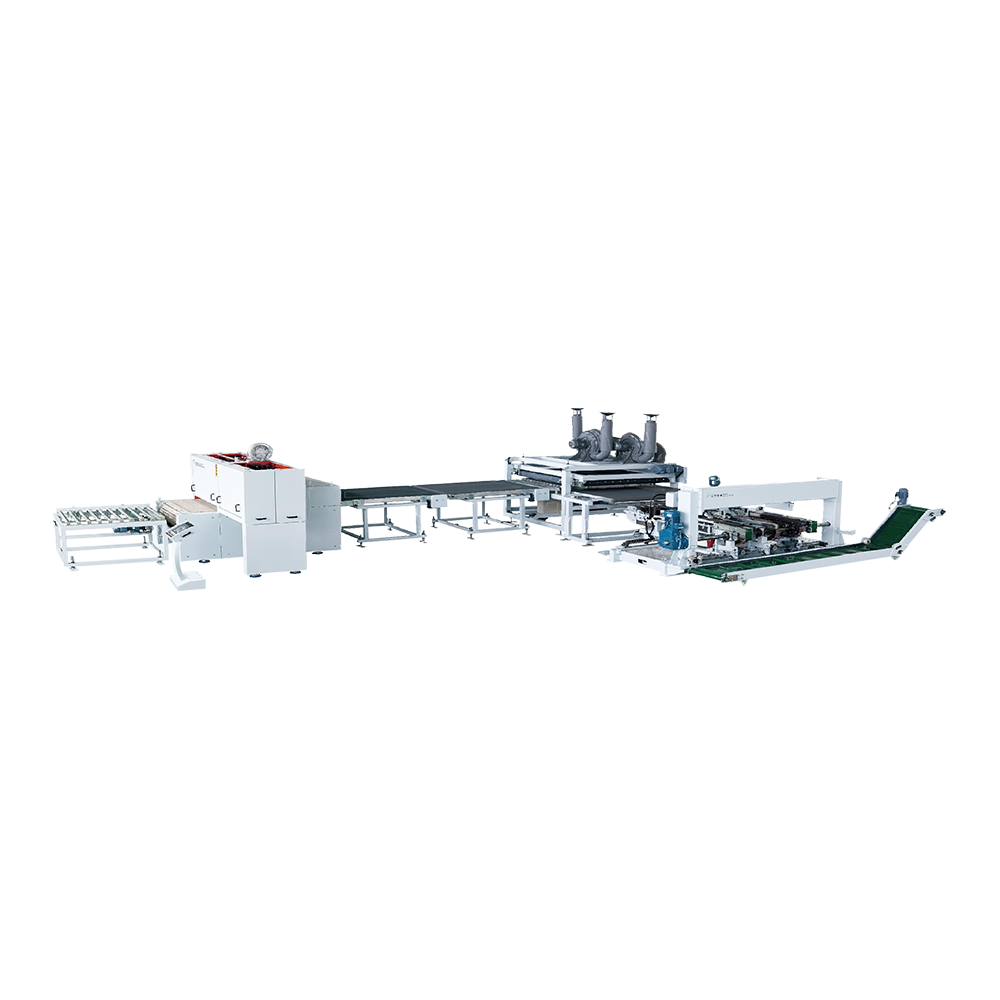
Ennek a berendezésnek az előadási sebessége elérheti a 40 métert percenként, ...
Lásd a részleteket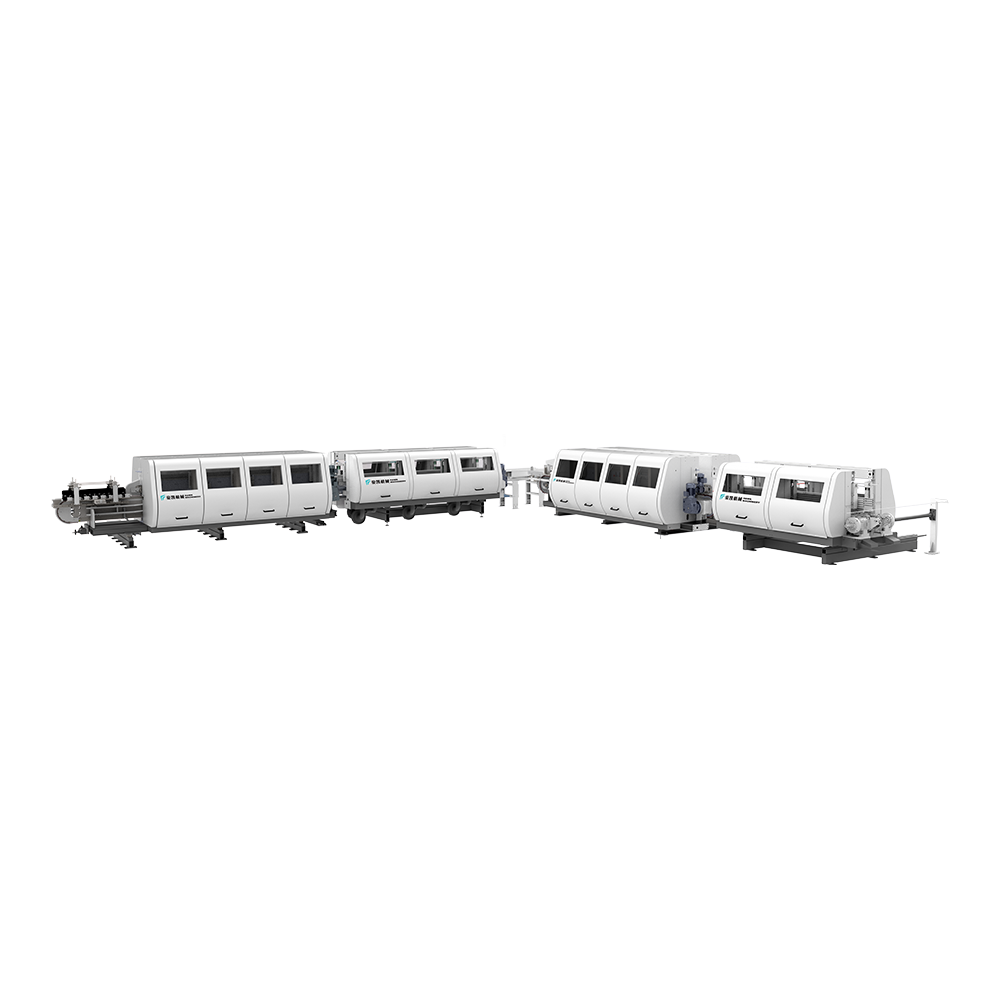
Alkalmas a laminált, PVC és WPC szélső bevonására. A vízalapú festék használa...
Lásd a részleteket
Hawk gépek automatikus etetési, vágó- és résvezeték, SPC, WPC és PVC műanyag ...
Lásd a részleteket
Az integrált intelligens berendezések integrálják az ipari intelligens átjáró...
Lásd a részleteket
Kapcsolattartási információk.
Boyi fejlesztési terület, Changzhou City, Jiangsu tartomány, P. R. Kína
+86-0519-83319988
Ne habozzon kapcsolatba lépni, amikor szüksége van ránk!
 Egyéni padló extrudáló gépgyártók