Padló résvezeték (Double End Tenoner)
A termék függőlegesen és vízszintesen képes réselni a padlót. A gépsorozat le...
Lásd a részleteketEgy műszakonként 500 panelt futtató padlóburkoló üzemben az egylapos fűrész és a háromlapos fűrész között nem csak a vágási sebesség a különbség. Ez az a szám, ahányszor a kezelőnek meg kell érintenie a panelt. A 3 hasítófűrész gép vesz egy 1220 mm-es táblát, átvezeti három párhuzamos fűrészlapon, és visszaküld három szalagot, amelyek készen állnak a következő megmunkálási lépésre. This makes it the most practical starting point for manufacturers who need consistent rip width without paying the full price of a high-output multi-rip system.
A kulcs az egyensúly. A three-blade setup gives you the strip flexibility that a two-blade machine cannot, while avoiding the power demand and spacing complexity that come with five or more blades. If your panel widths vary from day to day, a 3 hasítófűrész is usually the configuration that keeps both changeover time and blade cost under control.
A 3-as hasítófűrész egy többszörösen hasítófűrész, három pengével, amelyek a kész szalagszélességhez igazodnak. A pengék egy közös orsón ülnek, és laminált acél vagy ötvözet távtartók állítják be a rést közöttük. Amikor a deszkát áthúzzák, a külső pengék levágják a széleket, a középső penge pedig levágja a középső csíkot. Egyetlen menetben három csíkot kap egy helyett. A külső élszegélyek leesnek, és a három csík előrehalad a rés- vagy ferde vonalhoz.
Ez a kialakítás fontos a padlóburkoló üzemek számára, mert a későbbi gépek szűk szélességtűrést várnak el. If the rip saw cuts a strip 3 mm too wide, the double-end tenoner has to remove more material, which increases tool wear and raises the risk of chip-out on laminate and SPC. A pontos távtartó gallérokkal és merev orsóval ellátott 3-as hasítófűrész csökkenti ezt a kockázatot.
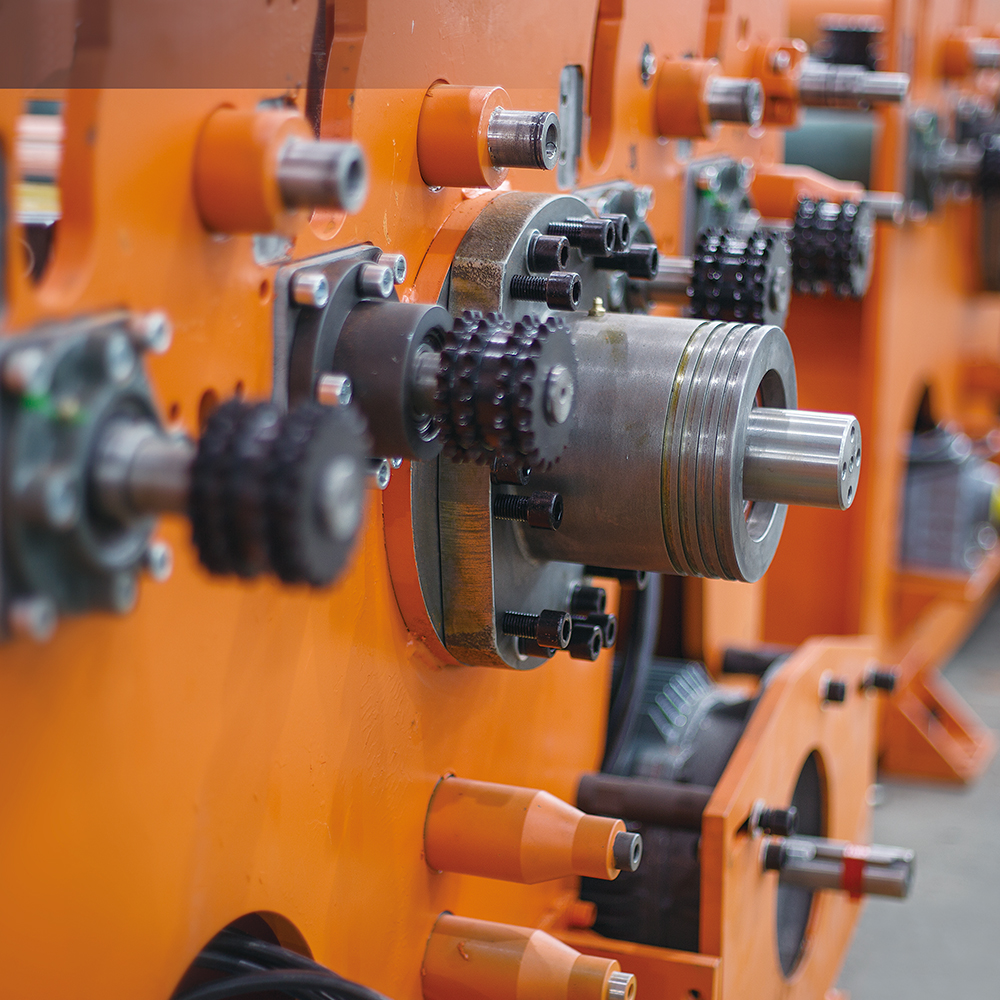 Multi-Blade Rip Saw for Flooring and Wall Panels This rip saw handles SPC, WPC, laminate, and other boards with a feed rate up to 32 m/min and a 1300 mm working width, using upper and lower roller drives to maintain surface integrity and precise width tolerance. Termék megtekintése →
A gép fő alkotóelemei egy szállítószalag vagy görgős asztal, egy nyomógörgőrendszer és egy állítható orsóval ellátott fűrészház. Az anyag szabályozott nyomás alatt bekerül a fűrészházba, áthalad a három fűrészlapon, és az adagolóasztalon lép ki. Egyes gépek felső görgős meghajtást használnak, amely áthúzza a táblát és laposan tartja azt; others use a bottom feed chain. For flooring materials like SPC and WPC, a roller drive with rubber or urethane rollers is often preferred because it protects the surface from marks while maintaining grip.
Egy tipikus gyártási folyamatban a 3 hasítófűrész a kétvégű feszítő, majd a ferde és V-horony festőállomások elé kerül. A laminált és az SPC-t egyaránt üzemeltető üzemeknél a késtávtartók gyors cseréjének lehetősége ugyanolyan fontossá válik, mint a fűrészerő. A jól megtervezett 3 fűrészlap segítségével percek, nem pedig órák alatt válthat át 80 mm-es szalagról 100 mm-es szalagra.
A döntés megkönnyítése érdekében hasonlítsa össze a 3 fűrészgépet az egylapos és többlapos konfigurációkkal, tipikus gyártási célokat használva. Az alábbi számok 12 mm vastag padlólemezt és 8 m/perc előtolási sebességet feltételeznek.
| Konfiguráció | Csíkok menetenként | Tipikus szélességtűrés | Legjobb illeszkedés |
|---|---|---|---|
| Egylapos fűrész | 1 | ±1,5 mm | Low-volume work, wide strips |
| 3 rip saw | 3 | ±0,4 mm | Mid-volume flooring, flexible widths |
| 5 pengés hasítófűrész | 5 | ±0,4 mm | High-volume fixed-width runs |
These tolerances are not guarantees; függenek a penge élességétől, az orsó kifutásától és az előtolás egyenletességétől. But the principle is consistent: a machine with fewer blades is easier to align and less likely to suffer from thermal expansion differences across the stack.
Three factors dominate the quality of the ripped edge: the accuracy of the blade spacing collars, the runout of the spindle, and the pressure profile of the feed rollers. Ha ezek közül bármelyik ki van kapcsolva, a csíkok nem lesznek egységesek, és az alsó réssor nem illeszkedik a hornyos és hornyos kötésekhez.
Spacing collars are ground to exact widths. Már a gallérok közötti 0,05 mm-es különbség is látható szélességkülönbséget hozhat létre a szalagok között. Padlóburkolatoknál, ahol a hornyológép egy rögzített anyagszélességtől függ, ez a különbség gyorsan selejtté vagy hibás illesztéssé válik.
The spindle must spin without measurable wobble. Ha a kifutás meghaladja a fűrészlap oldalsó hézagát, a vágás rongyossá válik, és a laminált felületen kipattogzás jelenik meg. A karbantartási ütemterv részét kell képeznie a rendszeres lefutás-ellenőrzéseknek, amelyek egy mérőórát használnak.
Too little pressure lets the board deflect; túl nagy nyomás puha SPC vagy WPC felületet jelezhet. A cél egy egyenletes fogás, amely a táblát egyenesen tartja a pengékhez képest. Vastag többrétegű fa esetén nagyobb nyomásra lehet szükség, mint egy vékony PVC-lemeznél. Emiatt a 3-as fűrészlap állítható görgőnyomással biztonságosabb olyan üzemben, amely vegyes anyagokat üzemeltet.
A vágási paramétereket a leggyakrabban feldolgozott anyaghoz kell igazítani. Az SPC és a WPC sűrű és koptató hatású, ami azt jelenti, hogy a pengék több foggal és alacsonyabb előtolási sebességgel rendelkeznek. A laminált táblák kevésbé koptatóak, de kemény melamin felületük van, amely kitörhet. A többrétegű fa éles, agresszív pengéket és megfelelő porelszívást igényel.
When you specify a 3 rip saw, ask the supplier about the maximum depth of cut, the minimum strip width, and whether the machine can handle different blade diameters. For a floor plant that processes 12 mm SPC and 15 mm multilayer wood on different days, you need a saw that can take a 300 mm blade on one shift and a 320 mm blade on the next without major mechanical changes.
A 3-as hasítófűrész napi karbantartása körülbelül 15 percet vesz igénybe. You should clean the feed rollers, check the blade spacing collars for accumulated dust, and verify that the split saw or quick-release spindle is secure. Hetente ellenőrizze a fűrészlapokat, hogy nem sérült-e a fog, és cseréljen ki minden olyan pengét, amely az élezés miatt több mint 10%-át veszítette eredeti átmérőjének. Havonta mérje meg az orsó kifutását, és ellenőrizze a kivezető asztal beállítását.
Ha a fűrészlap élei tompulnak, a fűrész szélesebb vágásokat és nagyobb felületi szakadást kezd végezni. Ha égési nyomokat lát a vágott élen, akkor az előtolási sebesség túl alacsony, vagy a penge nem elég éles. Ha repedést lát a vágás alján, előfordulhat, hogy a penge kimeneti oldala rosszul van beállítva. Ezek a jelek arra utalnak, hogy a 3 hasítófűrésznek figyelmet kell fordítania, mielőtt a selejt alkatrészek teljes eltolódását hozná létre.
Ha mélyebbre szeretné tekinteni a vágási pontosság javítását, olvassa el how to improve cutting accuracy on a 3-rip saw .
In the end, a 3 rip saw machine is a deliberate choice for flooring and wall panel producers who need repeatable strip width without the complexity of a five-blade unit. Menetenként három csíkot, szabályozható pengékszámot és elegendő rugalmasságot biztosít a szokásos anyagszélességek közötti mozgáshoz. Párosítsa egy fegyelmezett karbantartási rutinnal, és a későbbi hornyolási, levágási és festési vonalak az ütemterv szerint működnek.
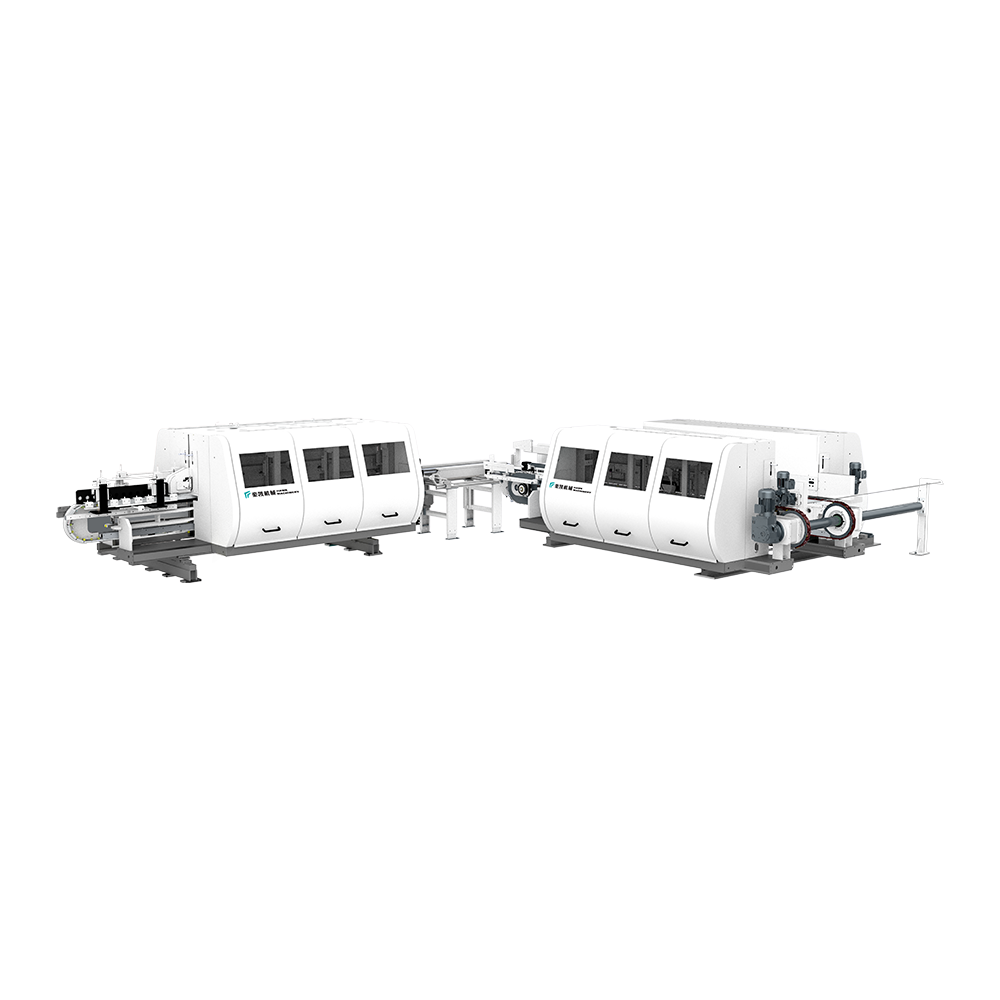
A termék függőlegesen és vízszintesen képes réselni a padlót. A gépsorozat le...
Lásd a részleteket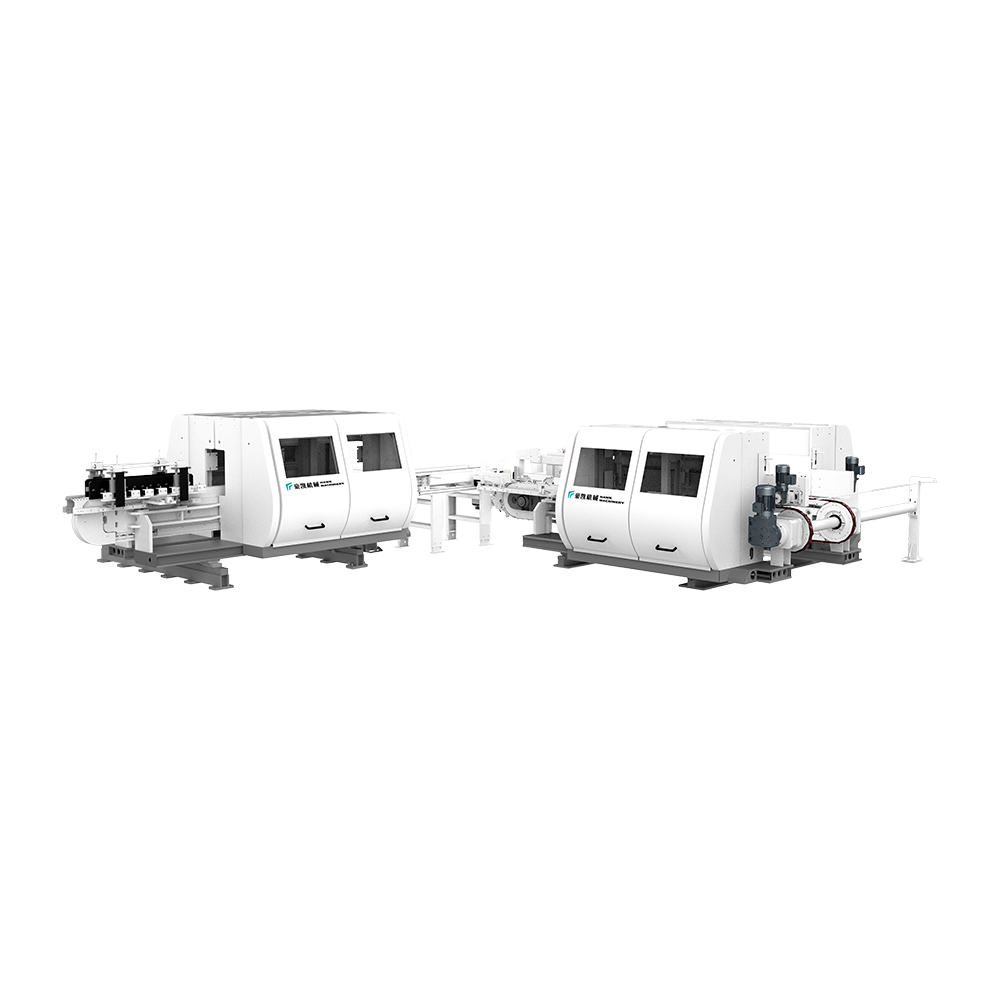
Ez a berendezés alkalmas az LVT padlójának vágására és megszakítására. Felső ...
Lásd a részleteket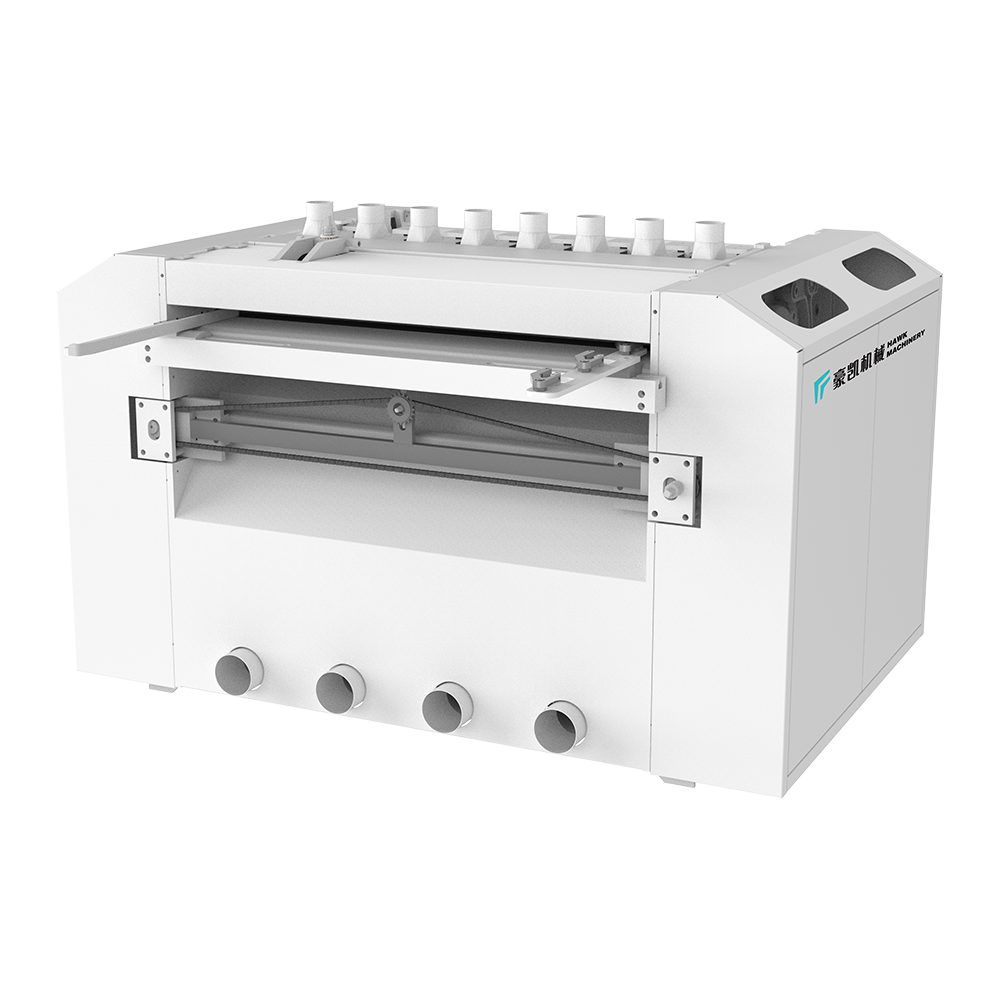
A különböző sebességváltó fűrészelési módszerek alkalmasak a különböző táblák...
Lásd a részleteket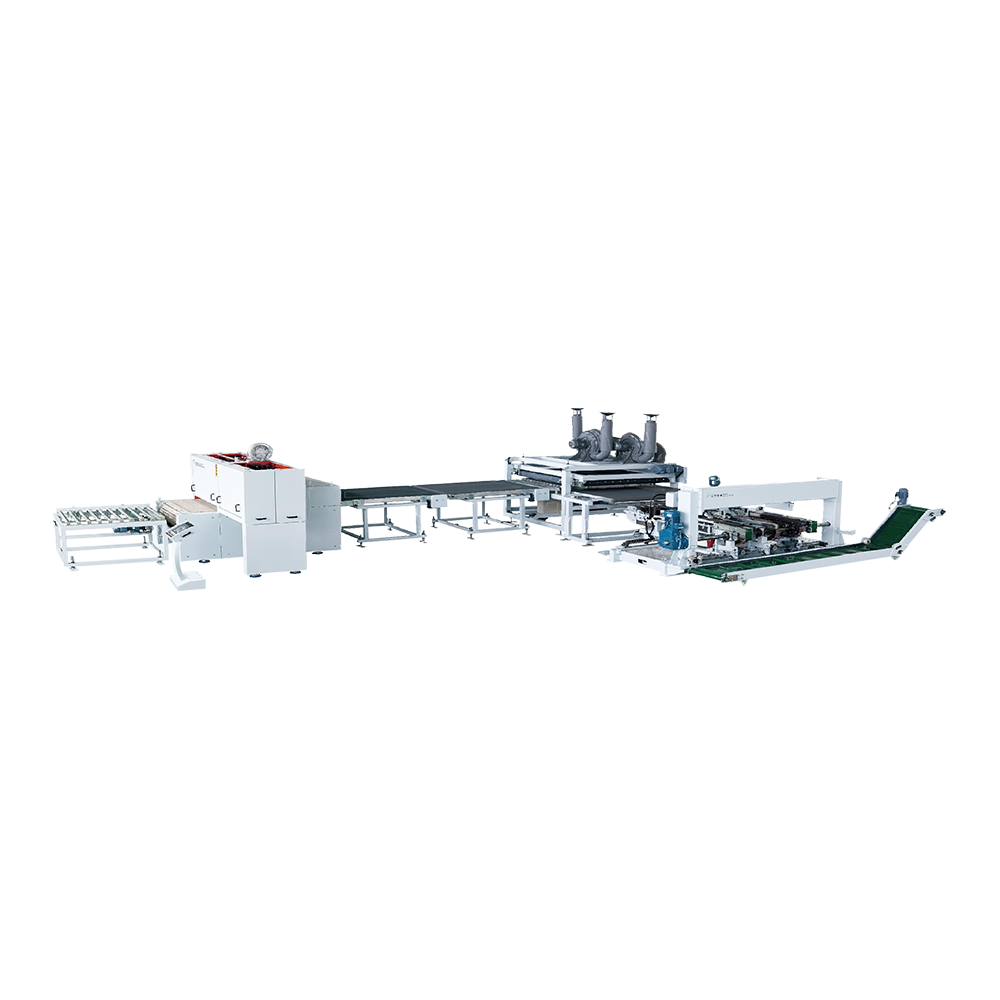
Ennek a berendezésnek az előadási sebessége elérheti a 40 métert percenként, ...
Lásd a részleteket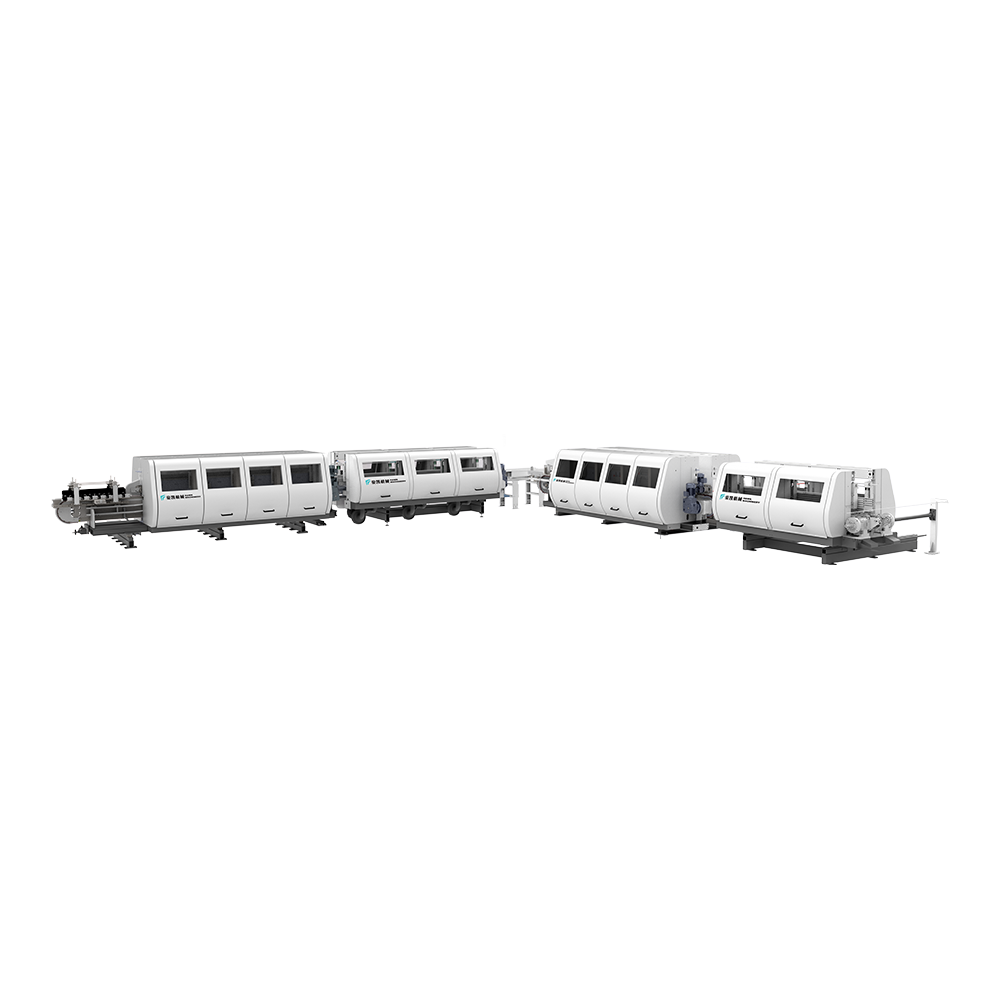
Alkalmas a laminált, PVC és WPC szélső bevonására. A vízalapú festék használa...
Lásd a részleteket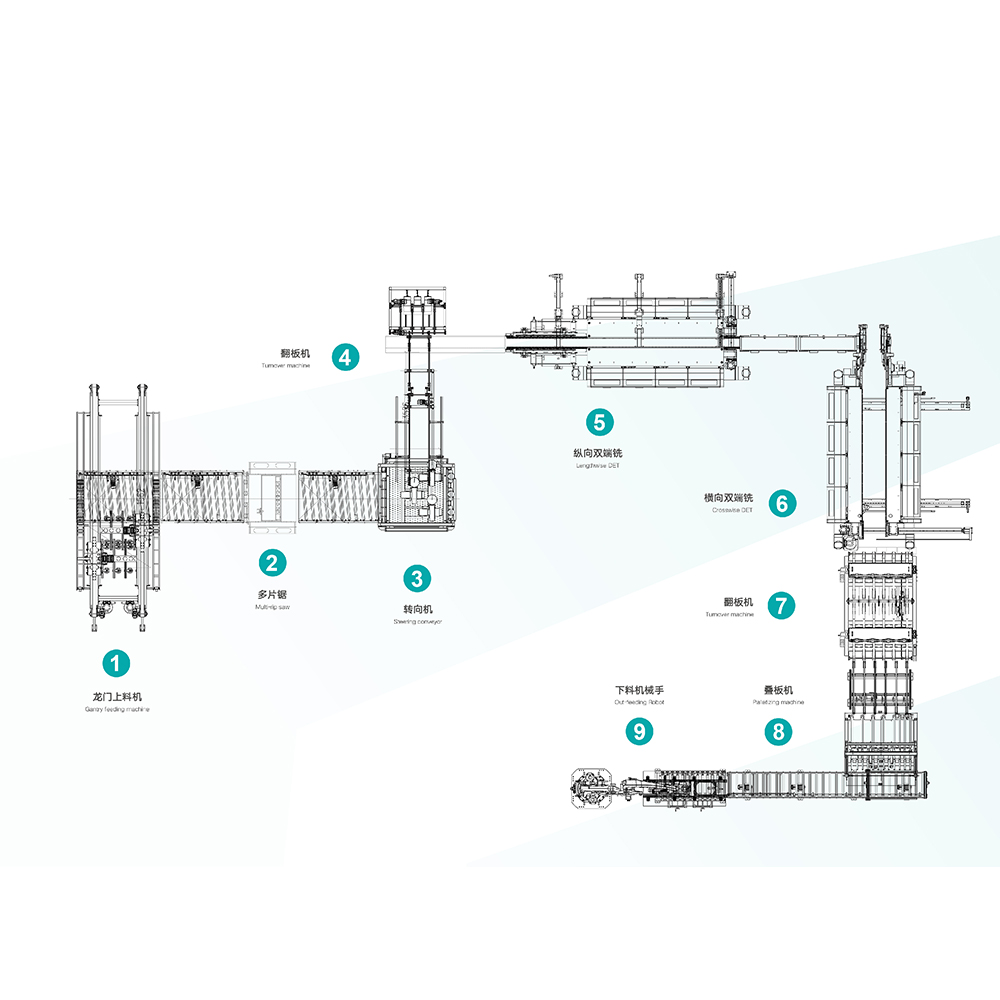
Hawk gépek automatikus etetési, vágó- és résvezeték, SPC, WPC és PVC műanyag ...
Lásd a részleteket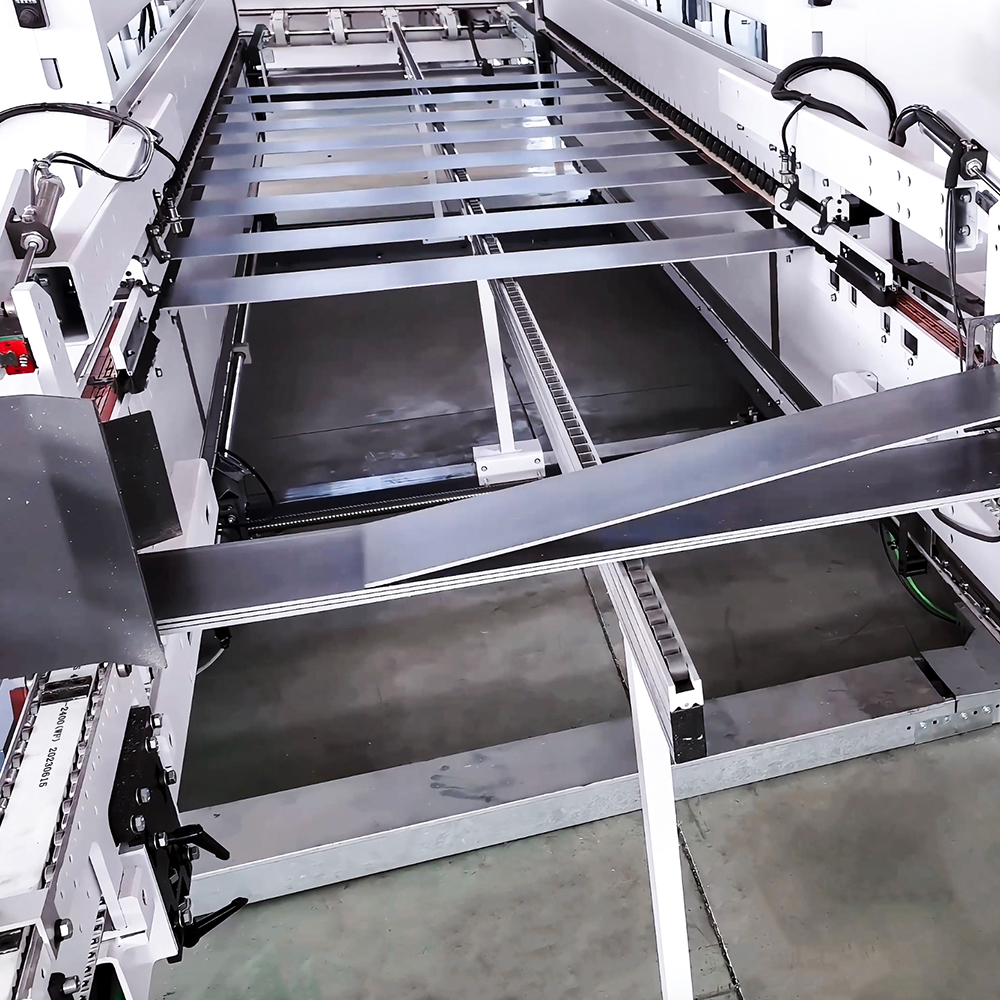
Az integrált intelligens berendezések integrálják az ipari intelligens átjáró...
Lásd a részleteket
Kapcsolattartási információk.
Boyi fejlesztési terület, Changzhou City, Jiangsu tartomány, P. R. Kína
+86-0519-83319988
Ne habozzon kapcsolatba lépni, amikor szüksége van ránk!
 Egyéni padló extrudáló gépgyártók