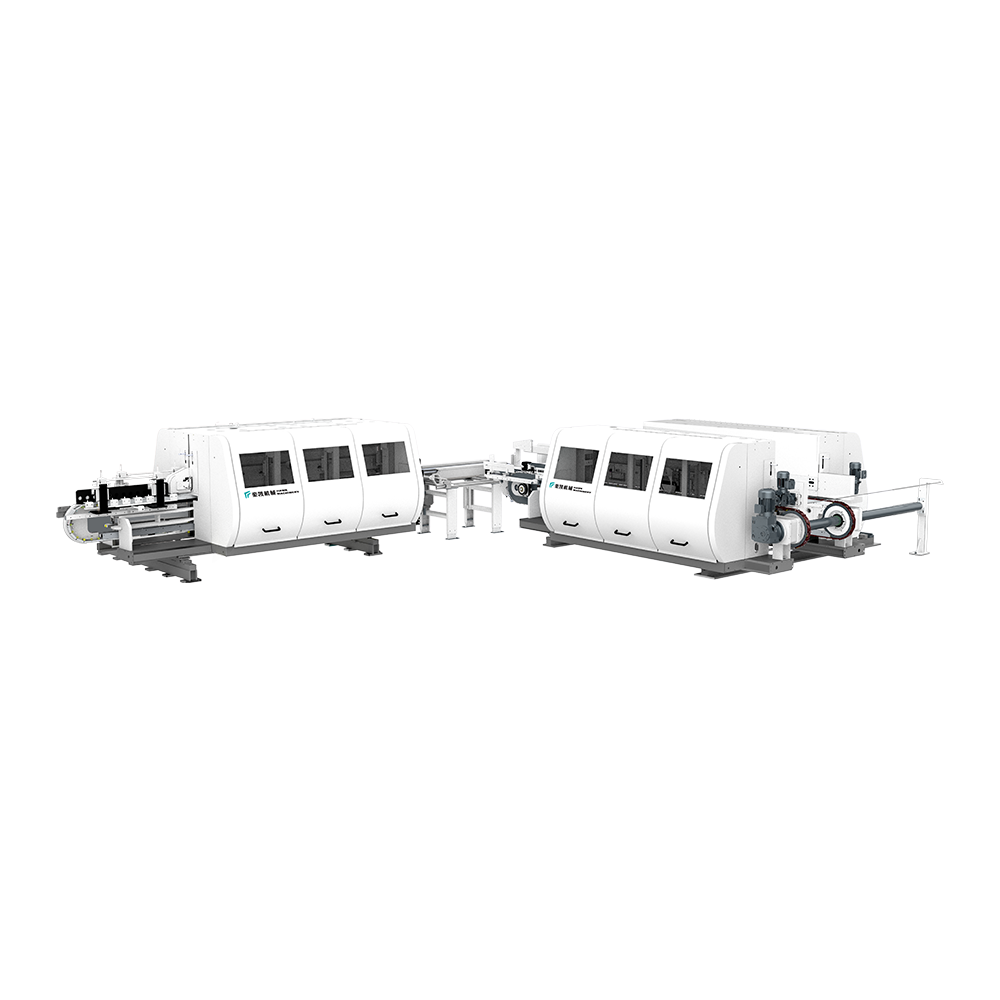
Padló résvezeték (Double End Tenoner)
A termék függőlegesen és vízszintesen képes réselni a padlót. A gépsorozat le...
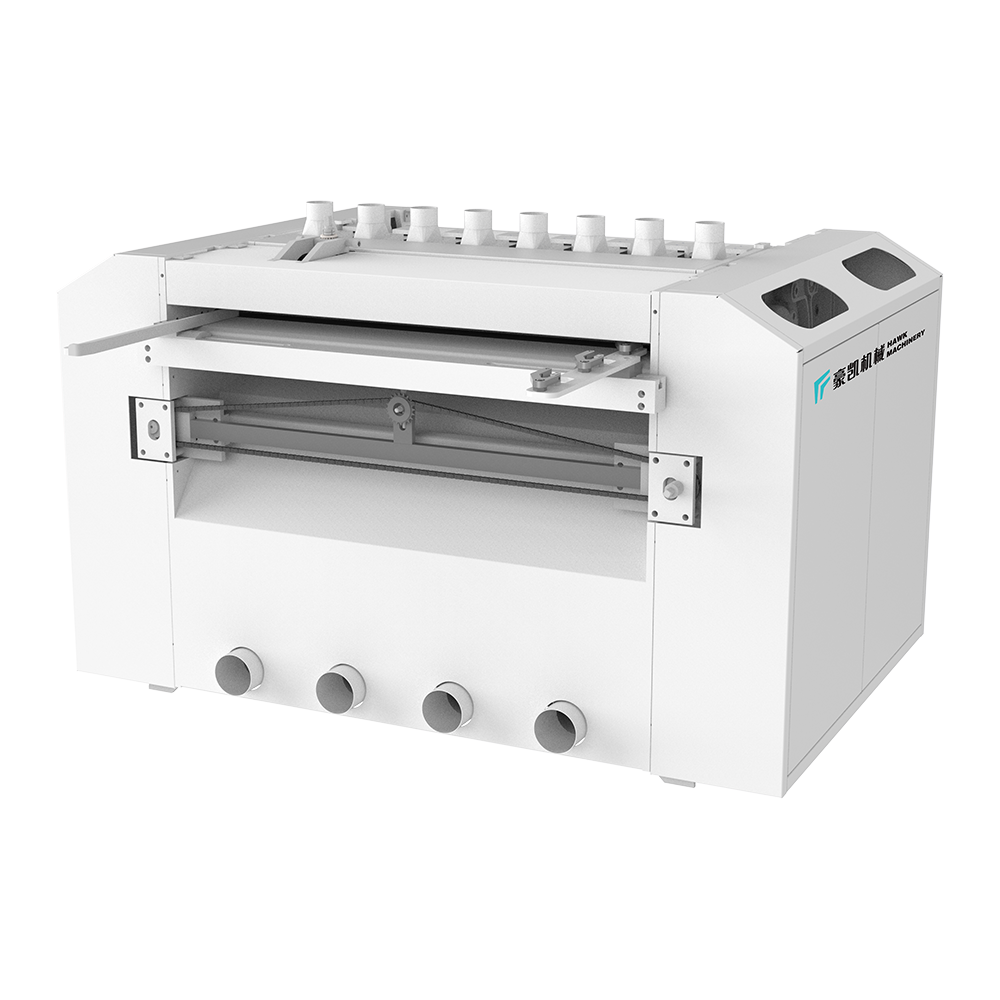
Lásd a részleteketA padlóburkoló gép egy ipari eszköz, amelyet padlóburkoló anyagok ragasztására, laminálására vagy formázására használnak szabályozott hő és nyomás mellett. Ez egy alapvető berendezés a tervezett fa padlók, laminált padlók, vinil padlók és többrétegű kompozit panelek gyártásában. A kézi befogás vagy a lassú levegőn szárítás helyett a gyártók padlóburkoló présgépet használnak, hogy egyenletes nyomást fejtsenek ki a panel teljes felületén, biztosítva a ragasztórétegek megfelelő megkötését, és a késztermék ne vetemedjen meg, buborékosodjon vagy váljon ki az idő múlásával.
A nagy mennyiségben padlóburkolatot gyártó gyárak számára ez a gép nem opcionális – ez az állandó minőség gerince. Megbízható présgép nélkül még a legjobb nyersanyagok is hibás, egyenetlen vagy szerkezetileg gyenge padlólemezekké válhatnak, amelyeket nem ellenőriznek, vagy visszakapják a vásárlók.
A legtöbb padlóburkoló gépek hidraulikus hengerekkel működnek, amelyek meghatározott, tonnában mért erővel egymáshoz nyomják a fűtött lemezeket. Az anyagot - jellemzően fa furnérréteget, HDF-et (nagy sűrűségű farostlemezt) vagy ragasztóval bevont vinillemezeket - e lemezek közé helyezik. A gép ezután hőt (gyakran 90°C és 200°C között, a ragasztó típusától függően) alkalmaz nyomással egy beállított időtartamig, általában néhány másodperctől néhány percig.
Ez a hő és nyomás kombináció aktiválja a gyantát vagy ragasztót, és arra kényszeríti, hogy behatoljon az anyagszálakba, és erős, tartós kötést hozzon létre. A ciklus végeztével a lemezek kioldódnak, és a kész panelt egy hűtő- vagy halmozóállomásra szállítják, mielőtt további feldolgozásra, például vágásra, csiszolásra vagy felületkezelésre kerül sor.
Nem minden padlóprésgép készül egyformán. A gyártási mennyiségtől, az anyagtípustól és a költségvetéstől függően a gyártók általában a következő kategóriák közül választanak:
A megfelelő típus kiválasztása nagymértékben függ attól, hogy milyen padlóburkolatot gyárt, és hány panelt kell kiadnia műszakonként.
Ha padlóprésgépet keres, könnyen túlterheli a specifikációkat. Az alábbiakban felsoroljuk azokat a funkciókat, amelyek ténylegesen megváltoztatják a mindennapi működést:
A tonnatartalom határozza meg, hogy a gép mekkora erőt tud kifejteni. A túl kis nyomás gyenge kötést eredményez; túl sok összetörheti vagy károsíthatja az érzékeny anyagokat, például a vékony furnérokat. Igazítsa a mennyiséget az egyedi termékkövetelményekhez.
Keressen pontos, egyenletesen elosztott fűtőlappal rendelkező gépeket. Az inkonzisztens hő egyenetlen kikeményedéshez vezet, ami vetemedésként vagy gyenge pontokként jelenik meg a kész padlón.
A modern padlóprésgépek PLC-alapú vezérlőpanellel vannak felszerelve, amelyek segítségével a kezelők pontos időt, hőmérsékletet és nyomásparamétereket állíthatnak be. Ez csökkenti az emberi hibákat, és jelentősen javítja a tételek közötti konzisztenciát.
A nagyobb lemezek és több nyílás nagyobb teljesítményt jelent ciklusonként, de nagyobb alapterületet és nagyobb kezdeti befektetést is igényel. Egyensúlyozza ezt a tényleges termelési célokkal.
Annak megértéséhez, hogy a gyárak miért fektetnek be dedikált présgépekbe a kézi vagy félautomata módszerek helyett, segít a kettő egymás melletti összehasonlítása:
| Tényező | Padló présgép | Hagyományos/kézi préselés |
| Kötvény konzisztencia | Magas, egyenletes eloszlású | Változó, operátorfüggő |
| Gyártási sebesség | Gyors, ciklus alapú | Lassú, munkaigényes |
| Anyaghulladék | Alacsony | Magasabb a hibák miatt |
| Kezdeti befektetés | Magasabb előzetes költség | Alacsonyer upfront cost |
| Hosszú távú költséghatékonyság | Idővel jobb | Magasabb az átdolgozás és a pazarlás miatt |
A kezelők még jó minőségű berendezések esetén is problémákba ütközhetnek, ha bizonyos bevált gyakorlatokat nem követnek. Íme a gyártási szinteken gyakran előforduló hibák:
Mint minden nehézipari berendezés, a padlóburkoló présgépnek is folyamatos karbantartásra van szüksége, hogy elkerülje a költséges leállást. A rutinszerű karbantartásnak magában kell foglalnia a hidraulikafolyadék szintjének ellenőrzését, a tömítések szivárgásának ellenőrzését, valamint a fűtőelemek tesztelését, hogy egyenletes hőmérséklet-eloszlást biztosítsanak a lemez felületén.
Érdemes beütemezni a vezérlőrendszer érzékelőinek és vezetékeinek időszakos ellenőrzését is, mivel egy kisebb elektromos hiba a hőmérséklet- vagy nyomásértékeket minden nyilvánvaló figyelmeztető jel nélkül feldobhatja. A préslapok minden műszak utáni tisztítása megakadályozza a gyanta felhalmozódását, ami idővel mind a termék minőségét, mind a lemez élettartamát befolyásolhatja. Azok a gyárak, amelyek szigorú karbantartási ütemtervet követnek, jellemzően kevesebb meghibásodást tapasztalnak, és lényegesen több évnyi üzemidőt érnek el gépeik.
A megfelelő padlóprésgép kiválasztása a berendezésnek az Ön gyártási céljaihoz való hozzáigazításán múlik, nem pedig a legnagyobb vagy legdrágább opció kiválasztásánál. Kezdje azzal, hogy azonosítsa a kívánt kimeneti mennyiséget, a gyártott padló típusát és a gyári padlón rendelkezésre álló helyet.
A kis műhelyek vagy induló vállalkozások jobban profitálhatnak egy kompakt egyrétegű présből, alacsonyabb előzetes költségekkel, míg a nagyszabású gyártásra törekvő bejáratott gyártóknak fontolóra kell venniük a többrétegű vagy rövid ciklusú préseket, amelyek maximalizálják az átbocsátást. Érdemes közvetlenül a berendezés beszállítóival is beszélni az értékesítés utáni támogatásról, a pótalkatrészek elérhetőségéről és a garanciális feltételekről, mivel ezek a tényezők hosszú távon gyakran többet számítanak, mint a kezdeti vételár.
A termék függőlegesen és vízszintesen képes réselni a padlót. A gépsorozat le...
Lásd a részleteket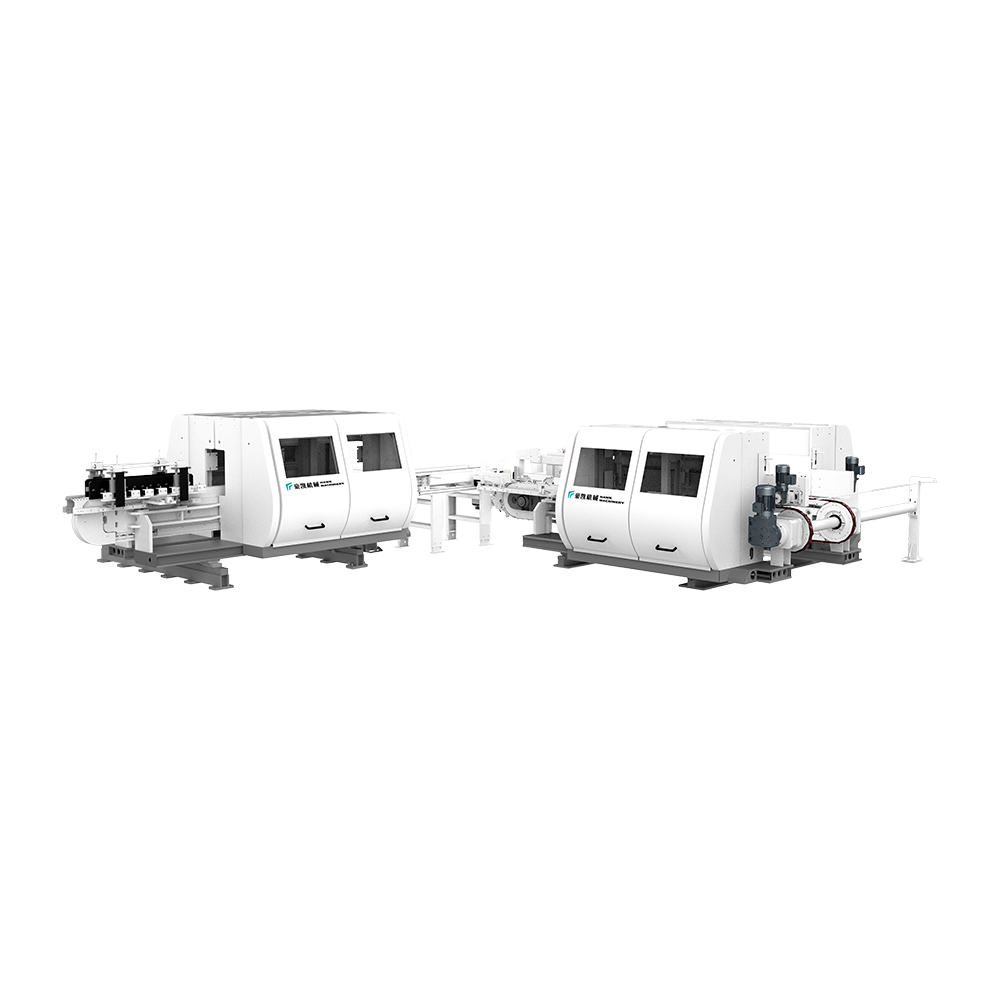
Ez a berendezés alkalmas az LVT padlójának vágására és megszakítására. Felső ...
Lásd a részleteket
A különböző sebességváltó fűrészelési módszerek alkalmasak a különböző táblák...
Lásd a részleteket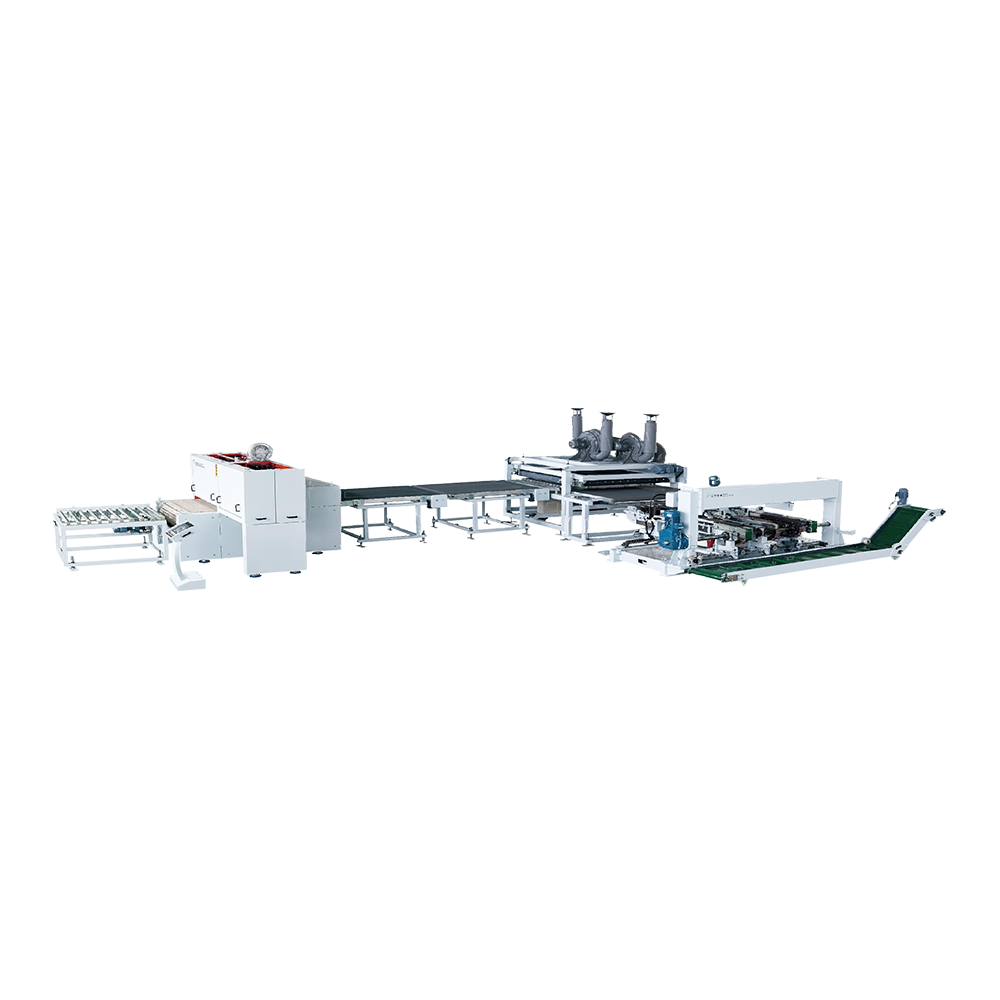
Ennek a berendezésnek az előadási sebessége elérheti a 40 métert percenként, ...
Lásd a részleteket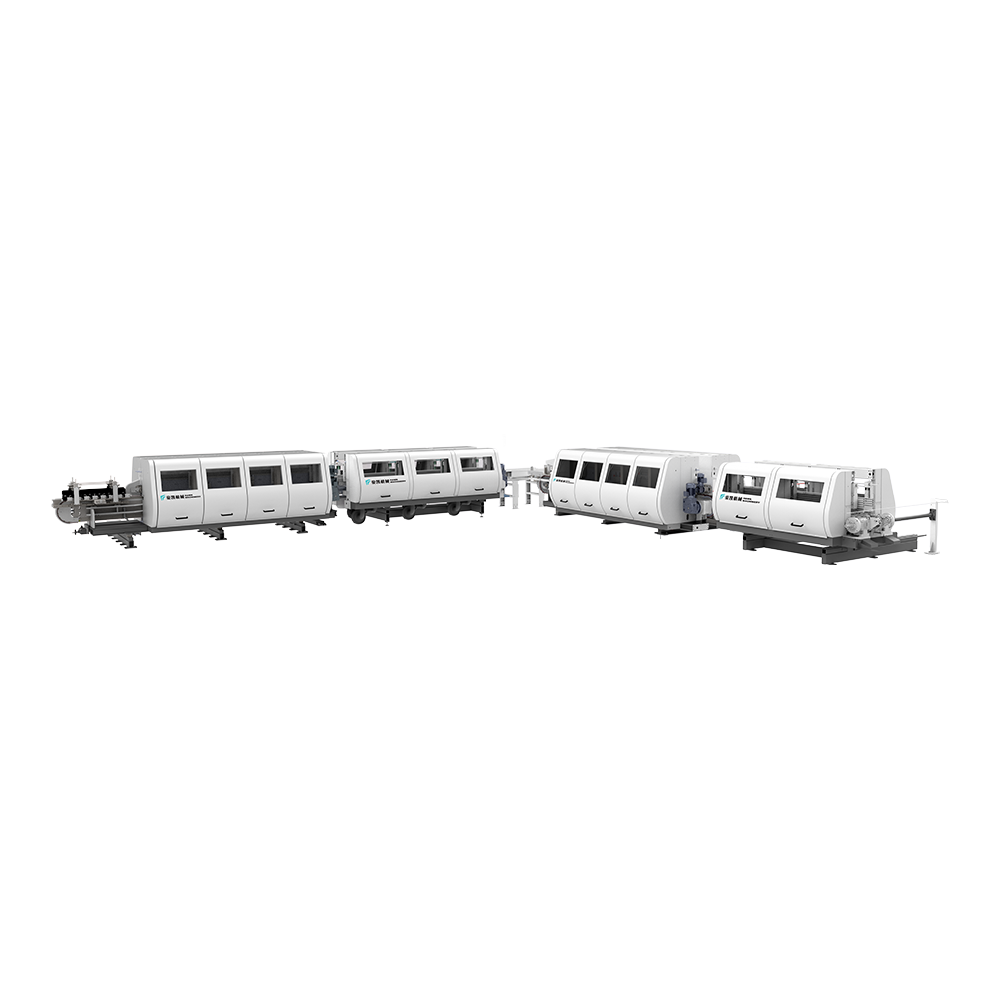
Alkalmas a laminált, PVC és WPC szélső bevonására. A vízalapú festék használa...
Lásd a részleteket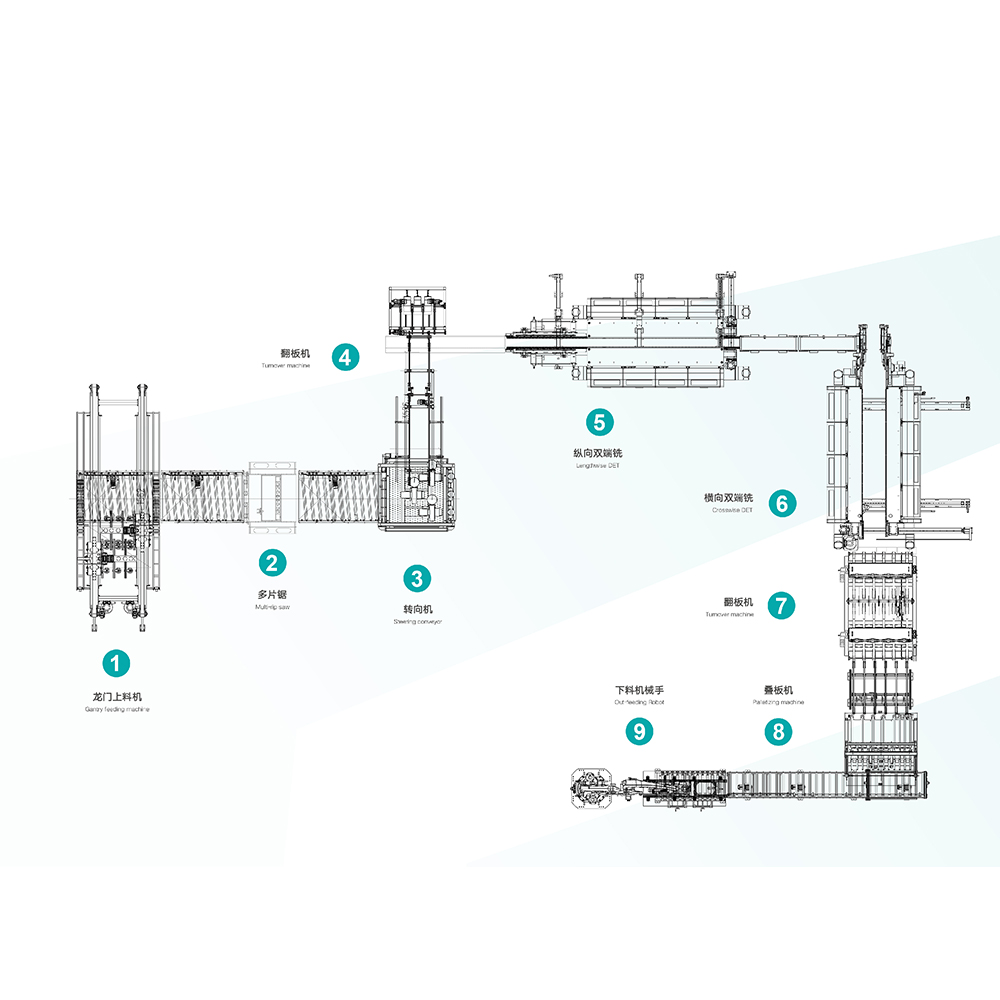
Hawk gépek automatikus etetési, vágó- és résvezeték, SPC, WPC és PVC műanyag ...
Lásd a részleteket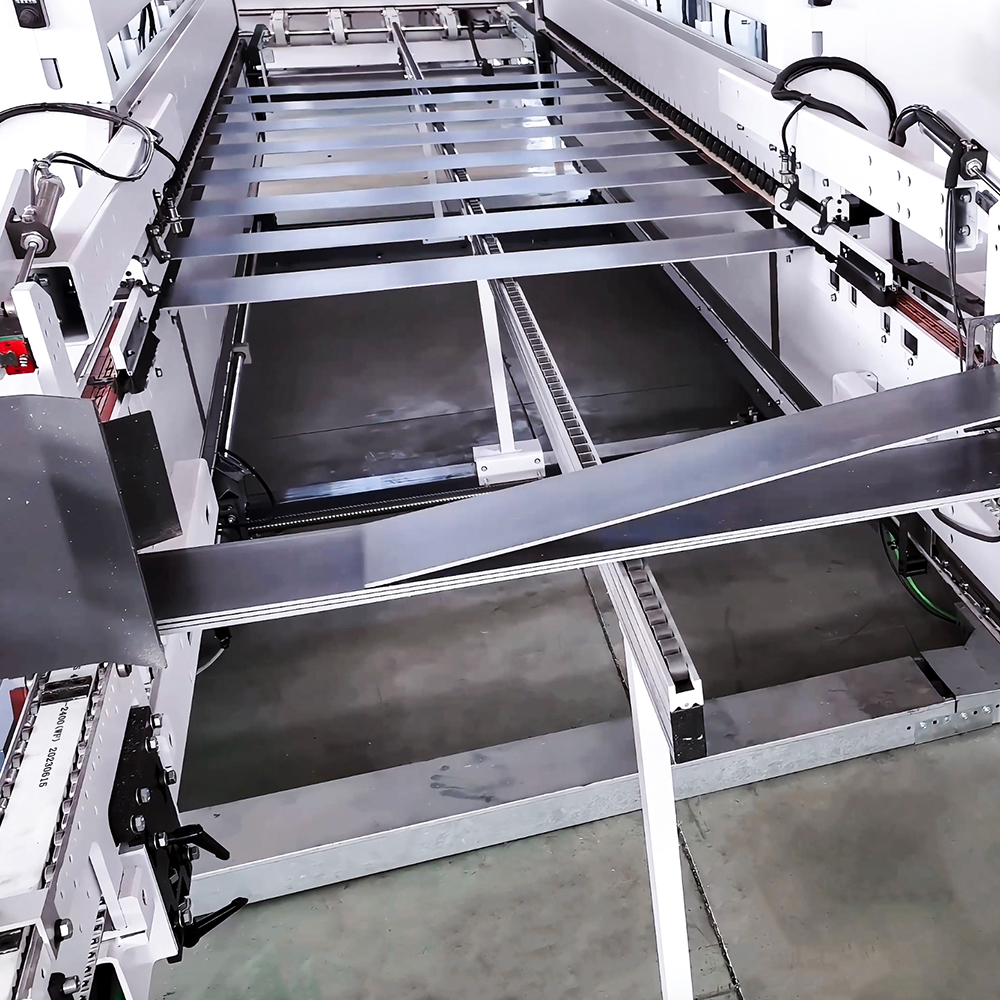
Az integrált intelligens berendezések integrálják az ipari intelligens átjáró...
Lásd a részleteket
Kapcsolattartási információk.
Boyi fejlesztési terület, Changzhou City, Jiangsu tartomány, P. R. Kína
+86-0519-83319988
Ne habozzon kapcsolatba lépni, amikor szüksége van ránk!
 Egyéni padló extrudáló gépgyártók