

Padló résvezeték (Double End Tenoner)
A termék függőlegesen és vízszintesen képes réselni a padlót. A gépsorozat le...
Lásd a részleteketNézze meg, amint egy SPC vagy laminált deszka leszakad a modern padlóburkolatról, és észreveszi a tiszta nyelvet az egyik hosszú élen, és a hozzáillő hornyot a másikon. Ez a kötés egy padlóvágó gép munkája, amely ritkán a legnagyobb vagy legdrágább állomás az üzemben, de az, amely eldönti, hogy a deszkák simán összepattannak-e a helyszínen, vagy minden sorért megküzd a szerelővel.
Padlóberendezéseket építettünk a címen HAWK gépek Jiangsuban 2005 óta, és szinte mindig a hornyolás az első folyamat, amelyről az új ügyfelek kérdeznek. Íme, mit tudtunk meg a műhelyben arról, hogyan működnek ezek a gépek, melyik konfiguráció melyik anyaghoz illik, és mit kell ellenőrizni a rendelés leadása előtt.
A hornyolás az a formázási művelet, amely egy méretű panelt összereteszelhető deszkává alakít. A gép az egyik hosszú élen nyelvet, a másikon hornyot alakít ki, és a végprofilozásra felállított vonalakon a rövid él illesztéseket is levágja. A kereskedelemben hornyológépnek, élprofilozógépnek vagy kétvégű tenonernek nevezik. A nevek különböznek; a feladat nem: tartsa meg a panelt négyzeten, és marjon két profilt, amelyeknek illeszkedniük kell egymással, váltakozva műszakonként, gyártási sebességgel.
A jó hornyolási eredmény néhány mérettől függ:
Ha ezek közül bármelyik elsodródik, a raklapok még mindig jól néznek ki a raktárban. A reklamáció három héttel később érkezik meg, és addigra a szállítás helyett válogatja a készletet.
A legtöbb vásárló három praktikus konfiguráció közül választ, és a válasz sokkal inkább a mennyiségtől és az anyagtól függ, mint a költségvetéstől.
Egy egyvégű gép menetenként egy élt mar, és a második vágáshoz elfordítja a panelt. Megfizethető és gyorsan beállítható, és továbbra is hasznos kis üzletekben és rövid egyedi futásoknál, de megduplázza a kezelhetőséget, és egy második esélyt ad a helymeghatározási hibára.
A kétvégű feszítőkar mindkét élét egy menetben marja, miközben a panel lánc- vagy szalag-előtolásban halad két egymással szemben lévő orsótorony között. Mindkét profil egyidejűleg ugyanarról a referenciáról származik, ezért ez a padlóburkolatgyártás igáslova.
A hornyolósor körbeveszi a termelési rendszert a csap körül: automatikus behúzás, szervoszélesség-beállítás, porelszívás, kivezetés kezelése, valamint gyakran soron belüli letörés és mintaellenőrzés. Az előtolási sebesség az anyagtól és a szerszámoktól függően változik, de az SPC és a laminált anyag esetében a 20-60 m/perc reális.
| Konfiguráció | Hogyan működik | Tipikus illeszkedés |
|---|---|---|
| Egyvégű profilozó | Átadásonként egy él, az átadások között a panel elfordítva | Kis üzletek, egyedi futások |
| Kétvégű tenoner | Mindkét hosszú él két torony között mart össze | Közepes vagy nagy térfogatú padlóburkolat |
| Résvonal | Tenoner plusz automatikus behúzás, szélesség beállítás, kihúzás, kihúzás | Folyamatos egyanyagú gyártás |
| Inline modul | Nyomóállomás egy teljesen automatikus vonalon belül | MES-t és vegyes rendeléseket futtató üzemek |
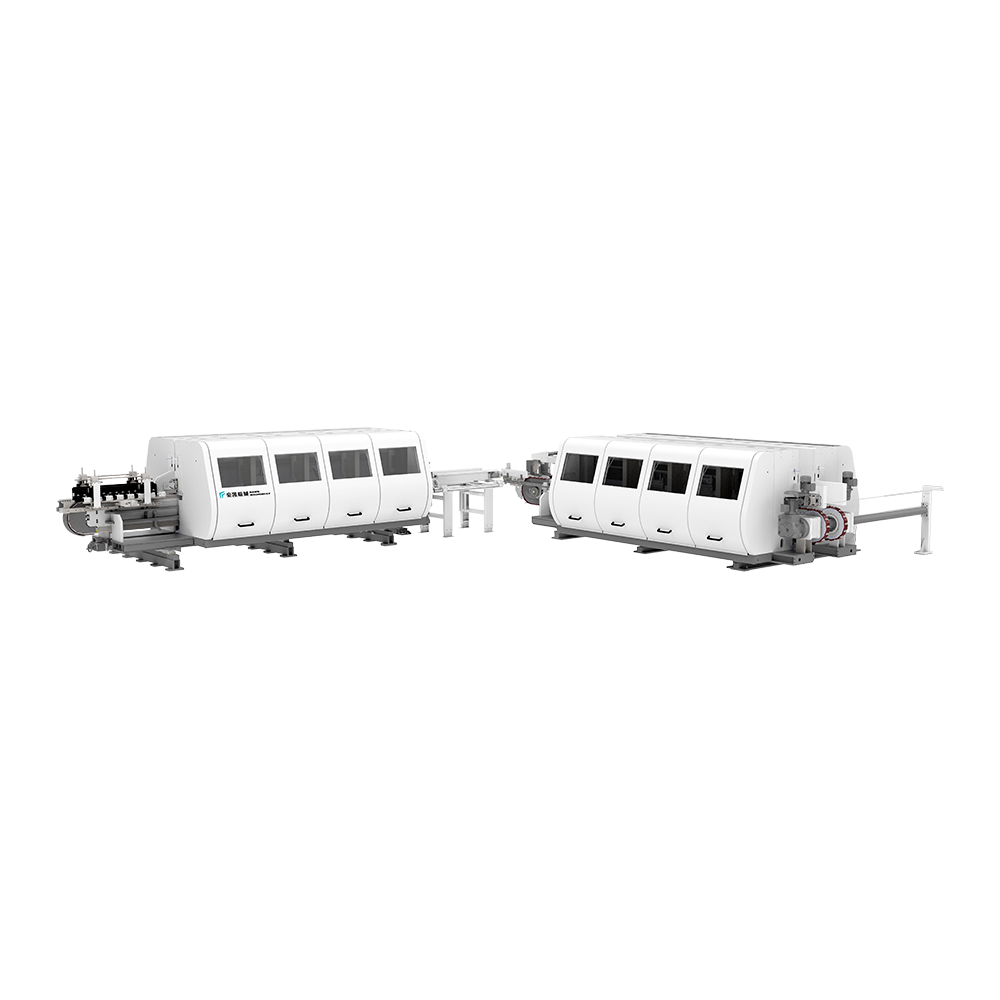 Floor Slotting Line Double End Tenoner Series Tekintse át ezt a padlóhornyos sorsorozatot függőleges és vízszintes padlóhornyokhoz, hat hossz- és keresztirányú konfigurációval és gördülőlánc-hajtással. Termék megtekintése →
Ha ugyanazt a talajt szeretné üzemeltetői szempontból lefedni, akkor megjegyzéseink a következőről: padlóvágó gépek típusai és felhasználási területei legyen hasznos kísérője ennek a szakasznak.
A hardver változó, de a jól beállított sor ugyanazt a sorrendet követi:
A hornyoló szerszámok és a befogás nem univerzális. Egy olyan vonal, amelyen szépen fut a laminátum, megküzdhet az ásványi anyagokkal töltött SPC maggal, ha nem változtatjuk meg vele a szerszámozási és előtolási paramétereket.
Az SPC sűrű és koptató, így a szerszám élettartama és a porelszívás többet jelent, mint az orsó teljesítménye. A WPC lágyabb és hőérzékeny, ami hidegebb vágást és mérsékelt szorítónyomást igényel.
Az LVT vékony és rugalmas, és teljes támogatásra van szüksége a vágási pont torzulásának elkerülése érdekében. A laminált magok és rátétek gyorsan kopnak a szerszámokat, így az ütemezett szerszámcserék legyőzik az üldözési tűrés eltolódását.
A többrétegű műfa a felületi minőséget helyezi előtérbe, mert a feltört dekorréteg nem értékesíthető. A rostos kalcium-szilikát keményebb és porosabb, és megjutalmazza a zárt porkezelést. A falpanelek ugyanazt a hornyolási logikát követik, mint a padlók, szélesebb profilokkal és eltérő illesztési geometriával.
A réselés soha nem működik egyedül. A folyásirányban szalagokat vágnak szélességre egy hasítófűrészen, és ez az első vágás határozza meg a mennyezetet mindennek utána, mert egy nem szélességű szalagot nem lehet megmenteni egy tökéletes feszítővel. A folyásirányban a profilozott deszka általában élferdítésen, V-horony festésen, majd ellenőrzésen és rakáson megy keresztül.
 Többszörös fűrészgép padló- és falpanelekhez Ellenőrizze ezt a többvágó fűrészt SPC, LVT, WPC és akár 1300 mm széles panelek szalagvágásához. Termék megtekintése →
Ugyanezt a meghibásodási mintát látjuk azoknál az üzemeknél, amelyek darabonként vásárolják meg a berendezéseket: a hornyolósort okolják a fűrésznél kezdődő ízületi problémákért. A feszítő beállítása előtt mérje meg a szalag szélességét és a panel négyszögletességét. Ez egy ötperces ellenőrzés, amely megspórol egy hét vitát.
Ha egy üzem több anyagcsaládot vagy több műszakot üzemeltet, a szűk keresztmetszet a vágási sebességtől az átállásig és a nyomon követhetőségig terjed. Ekkor kezd értelmet nyerni egy automata gyártósor: összekapcsolt behúzás, hornyolás, ferde vágás, festés és egymásra rakás egyetlen vezérlőrendszer alatt, a receptek tárolva, így a szélesség változtatása nem egy délutáni beállítás, hanem paraméterszerkesztés lesz.
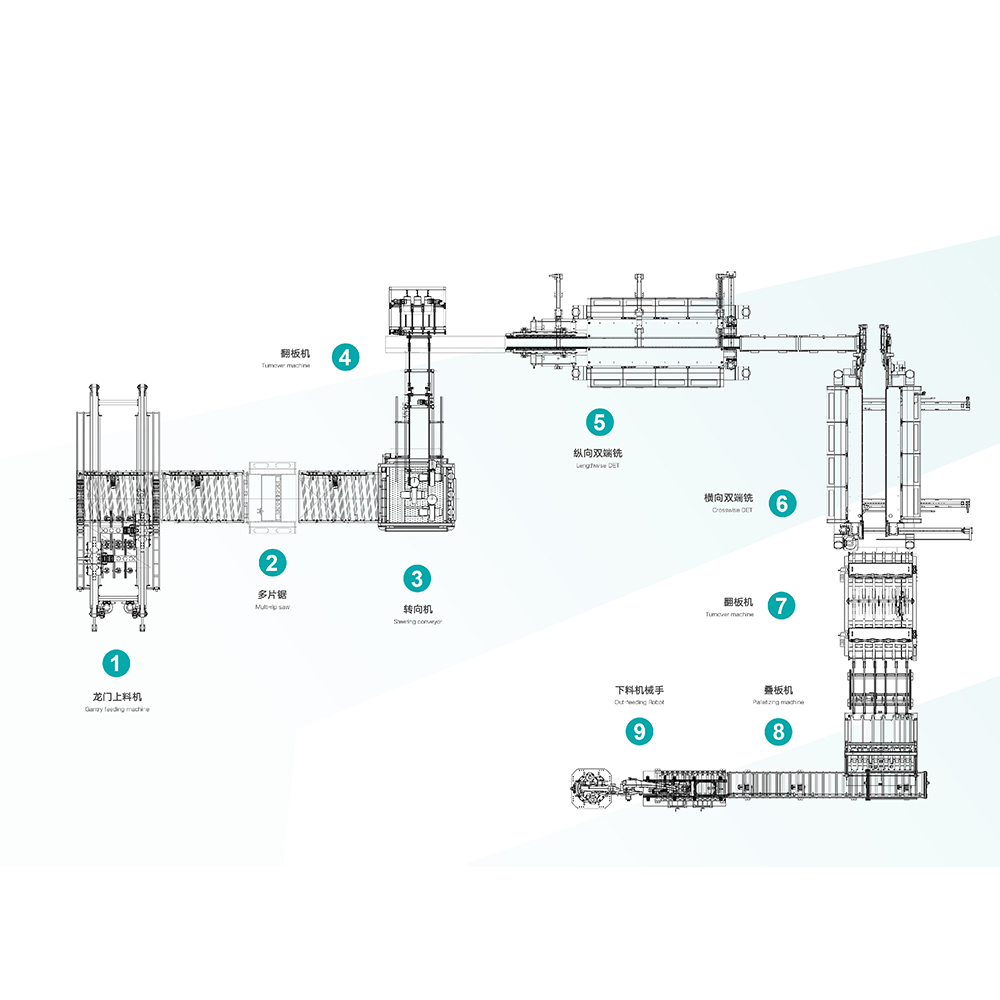 Automatikus padlógyártó sor SPC WPC PVC-hez Tekintse át ezt az automatikus padlóvonalat SPC-hez, WPC-hez és PVC-hez, amely összeköti a portálos adagolást, a több hasítófűrészt és a hosszirányú/keresztirányú hornyolást. Termék megtekintése →
E réteg felett található a termelésirányítás. Egy gyártás-végrehajtó rendszer nem vág jobban, mint egy szakképzett kezelő, de rögzíti, hogy melyik műszakban melyik rendelés futott le, milyen szerszámokkal, milyen tűrés mellett, és ez a különbség a minőségi probléma kitalálása és aközött, hogy tudjuk, honnan indult.
Amikor értékeled a padlóvágó gép , jelzők helyett inkább számokat kérj. Ezek a kérdések választják el a komoly beszállítót a reménykedőtől:
Ez az utolsó pont minden brosúránál fontosabb. Az a gép, amelyik már feldolgozta a táblát, biztonságosabb vásárlás, mint az, amelyik csak bemutató mintát látott.
A legtöbb hornyolási probléma, amelyről kérdezünk, nem tervezési hiba; sodródnak. Egy rövid napi rutin szinte mindegyiket megfogja:
A padlóburkolatok megváltoztak, mióta 2005-ben elkezdtük a berendezések építését. Az SPC és WPC gépeket erősebben nyomják, a tűréshatárok szigorodtak, és a vásárlók azt várják, hogy egy hét leállás nélkül cseréljenek anyagot. Ami nem változott, az egy illeszkedő ízület értéke. Csapatunk több mint húsz éven át a padló- és falpanel-feldolgozó berendezésekre koncentrál, több mint 50 saját fejlesztésű szabadalommal, valamint CE és ETL tanúsítvánnyal az exportpiacokon, és a leghasznosabb, amit egy vásárlónak kínálhatunk, az a gép, amely csendesen, műszakról műszakra tartja tűrőképességét.
Ha hornyolósort tervez, vagy egy sodródni kezdett gépet cserél, hozza el nekünk a paneljét és a tűréscélját. Ez a beszélgetés általában többet mond, mint bármely specifikációs lap.

A termék függőlegesen és vízszintesen képes réselni a padlót. A gépsorozat le...
Lásd a részleteket
Ez a berendezés alkalmas az LVT padlójának vágására és megszakítására. Felső ...
Lásd a részleteket
A különböző sebességváltó fűrészelési módszerek alkalmasak a különböző táblák...
Lásd a részleteket
Ennek a berendezésnek az előadási sebessége elérheti a 40 métert percenként, ...
Lásd a részleteket
Alkalmas a laminált, PVC és WPC szélső bevonására. A vízalapú festék használa...
Lásd a részleteket
Hawk gépek automatikus etetési, vágó- és résvezeték, SPC, WPC és PVC műanyag ...
Lásd a részleteket
Az integrált intelligens berendezések integrálják az ipari intelligens átjáró...
Lásd a részleteket
Kapcsolattartási információk.
Boyi fejlesztési terület, Changzhou City, Jiangsu tartomány, P. R. Kína
+86-0519-83319988
Ne habozzon kapcsolatba lépni, amikor szüksége van ránk!
 Egyéni padló extrudáló gépgyártók