

Padló résvezeték (Double End Tenoner)
A termék függőlegesen és vízszintesen képes réselni a padlót. A gépsorozat le...
Lásd a részleteketKérdezz meg mindenkit, aki berendelt egy padlóburkolatot, mi lepte meg leginkább, és a válasz ritkán magáról a gépről szól. Általában arról van szó, hogy mekkora a szakadék aközött, amit egy brosúra ígért, és amit az anyag ténylegesen csinált az első műszakban. Az SPC táblák másképpen viselkednek, mint a laminált mag. A rostkalcium-szilikát ismét másként viselkedik. A padlófeldolgozó berendezés csak akkor működik, ha becsületesen illeszkedik az aljzathoz, az élprofilhoz és a futtatni kívánt térfogathoz.
Ebből a szemszögből dolgozunk a HAWK Machinery-nél. 2005 óta építünk padló- és falpanel-gépeket Jiangsuban, és a legtöbb, amit tudunk, abból származott, hogy az ügyfelek padlóján álltunk, miközben az első táblák végigfutottak a vonalon. Ez az útmutató ennek szellemében készült: kevesebb szlogen, több olyan dolog, amely ténylegesen eldönti, hogy egy sor megérdemli-e a megtartását.
Egy modern padlóburkolaton a kifejezés minden állomásra vonatkozik a nyers deszka köteg és a becsomagolt, raklapos kartondoboz között. A vágás a nagy formátumú táblákat szabályozott szélességű csíkokká redukálja. A hornyolás és a csapolás alkotja a kattanóprofilt és a horonyszegélyeket, amelyek eldöntik, hogy két deszka valóban összekapcsolódik-e. A ferde levágás határozza meg a látható letörést. A V-horony festés tömíti és színezi a hézagvonalat, majd kikeményíti. A CNC kontúrvágás olyan PVC-termékeket kezel, amelyeket egyenes vonalú gép nem tud megformázni. Mindegyik felett helyezkedik el a vezérlőréteg, ahol gyártósorok és MES szoftverek kötik össze az állomásokat és teszik láthatóvá az adatokat.
Könnyebb négy családban gondolkodni, mint több tucat egyedi gépben: előkészítés és hasítás, élprofilozás, felület- és élsimítás, valamint sorintegráció. Az alábbi táblázat feltérképezi őket.
| Állomás | Mit csinál | Tipikus felszerelés |
|---|---|---|
| Rip vágás | A nagy formátumú táblákat pontos szélességű csíkokra vágja | Többszörös fűrészgép |
| Hornyolás és csapolás | Mindkét végén egy kattanási profilt, nyelvet és hornyot képez | Kétvégű feszítő, hornyoló zsinór |
| Ferde vágás | Meghatározza a beszerelés után látható lesarkított élt | Nagy sebességű ferde vonal |
| V-horony festés | Tömíti és színezi a hézagvonalat, majd kikeményíti | V-horony festés line |
| Kontúrvágás | Nem lineáris formákra és körvonalakra vágja a PVC-deszkákat | PVC CNC vágó gyártósor |
| Vonalvezérlés | Összekapcsolja az állomásokat, és élő gyártási adatokat tesz közzé | MES termelésirányítási rendszer |
Ezen állomások egyike sem nehéz önmagában. A nehézség abban rejlik, hogy hogyan viselkednek együtt, és abban, hogy a megvásárolt berendezés képes-e továbbra is tolerálni, amikor az általad táplált tábla megváltozik. Ha szeretnél mélyebbre menni ebben, a padlófeldolgozó berendezések közelebbi pillantása átmegy ugyanazokon az állomásokon egy üzlethelyiség-szögből.
Minden későbbi művelet örökli az első vágás tűrését. Ha egy hasítófűrész a milliméter töredékével sodródik egy vékony SPC-magon, a feszítőnél semmilyen pontosság nem fogja visszanyerni a kész deszkát. Ezért töltünk annyi időt a görgős hajtásrendszerekről, a lapátok konfigurációjáról és arról, hogy a gép hogyan birkózik meg a változó vastagsággal a folyamatos gyártás során, ahelyett, hogy egyszerűen a maximális előtolási sebességet tüntetnénk fel a specifikációs lapon.
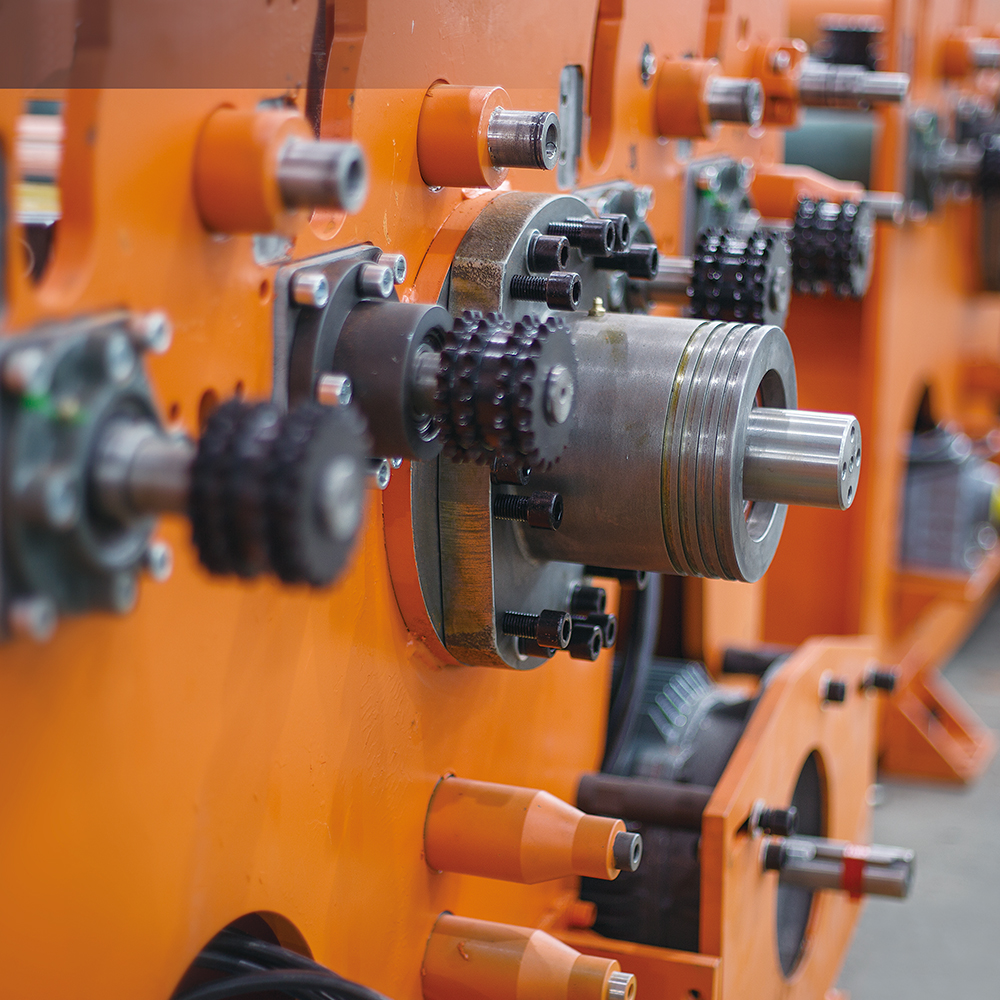 Multi Rip Saw SPC, LVT, WPC és műszaki padlóburkolatokhoz Precíziós többszörös hasítófűrész görgős meghajtással és állítható fűrészlapmélységgel, segít fenntartani az ismételhető első vágásokat SPC, LVT és WPC lapokon. Termék megtekintése →
A hasítóvágás egyben az az állomás, ahol az anyaghulladékról döntenek. Egy tiszta, megismételhető vágás keskeny bevágással többet ér egy éves gyártás alatt, mint egy kis mértékben gyorsabb gép, amely több hulladékot és több pengét cserél.
A kétvégű feszítőkar a deszka mindkét végét egyidejűleg megmunkálja, ami a nyelvet és a hornyot egymással rögzített kapcsolatban tartja, függetlenül a deszka hosszváltozásától. Ezt a kapcsolatot érzi a végfelhasználó, amikor két deszkát egymáshoz kattint. Ezután egy ferde vonal viszi fel a letörést, amely megadja a beépített padló mélységét, és egyben elrejti a hézagvonalat. Ezt a két műveletet általában együtt adják meg, mert a profilgeometriának és a ferdeszögnek egyeznie kell.
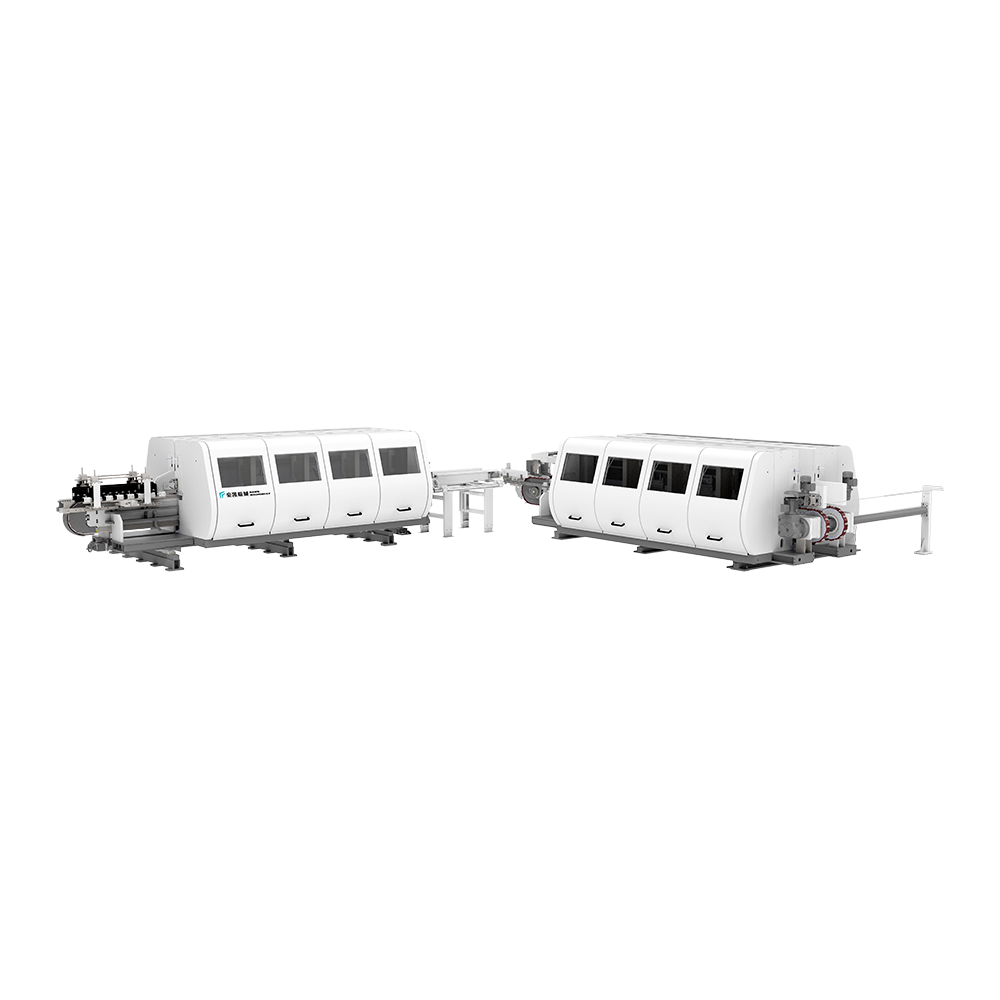 Padlóhornyos vonal kettős végű tenoner nyelvhez és hornyhoz Mindkét deszkavéget egyidejűleg dolgozza fel gördülőlánc-hajtással, így hat modellkonfigurációban támogatja a konzisztens nyelv-horony igazítást. Termék megtekintése →
Amikor az ügyfelek megkérdezik tőlünk, hogy általában honnan erednek a minőségi problémák, az őszinte válasz itt van. A szerszámbeállítás, az áttétel igazítása és a konzisztens szorítónyomás fontosabb, mint a gép lóereje.
A V-hornyos festés olyan hely, ahol a padló késznek vagy befejezetlennek tűnik. A zsinór benyomja a festéket a deszka illesztésén végigfutó V-be, majd kikeményedik, így a hézag megőrzi színét a kopás, tisztítás és nedvesség hatására. A fóliavastagság, a vonalsebesség és a sütőprofil kölcsönhatásban állnak egymással, és a laminált lapokhoz illő beállítások ritkán felelnek meg a WPC-lapnak beállítás nélkül.
Az SPC, WPC, LVT, a laminátum, a többrétegű mesterséges fa, a kalcium-szilikát rost és a falpanelek megmunkálási viselkedése nem azonos. A sűrűség, a töltőanyag-tartalom, a ridegség és a hőérzékenység mind különbözik, és mindegyik kissé más irányba tolja a folyamatot. Az egyik szubsztrátumra hangolt gép általában adaptálható egy másikhoz, de kezdettől fogva ezt az adaptációt szem előtt tartva kell megtervezni: állítható szerszámok, konfigurálható nyomászónák és a kezelő által ténylegesen elérhető szabályozási paraméterek.
A PVC megérdemel egy saját kategóriát. Lágyabb, mint az ásványi anyagokkal töltött magok, érzékenyebb a szorító nyomásra és a vágási hőre, és gyakran olyan formákra van szüksége, amelyeket egy egyenes gép egyáltalán nem tud előállítani, például kivágásokkal vagy szabálytalan körvonalú deszkákkal. Ezért létezik egy dedikált CNC-vágó gyártósor a PVC-padlóhoz, nem pedig egy üzembe helyezett famegmunkáló gép.
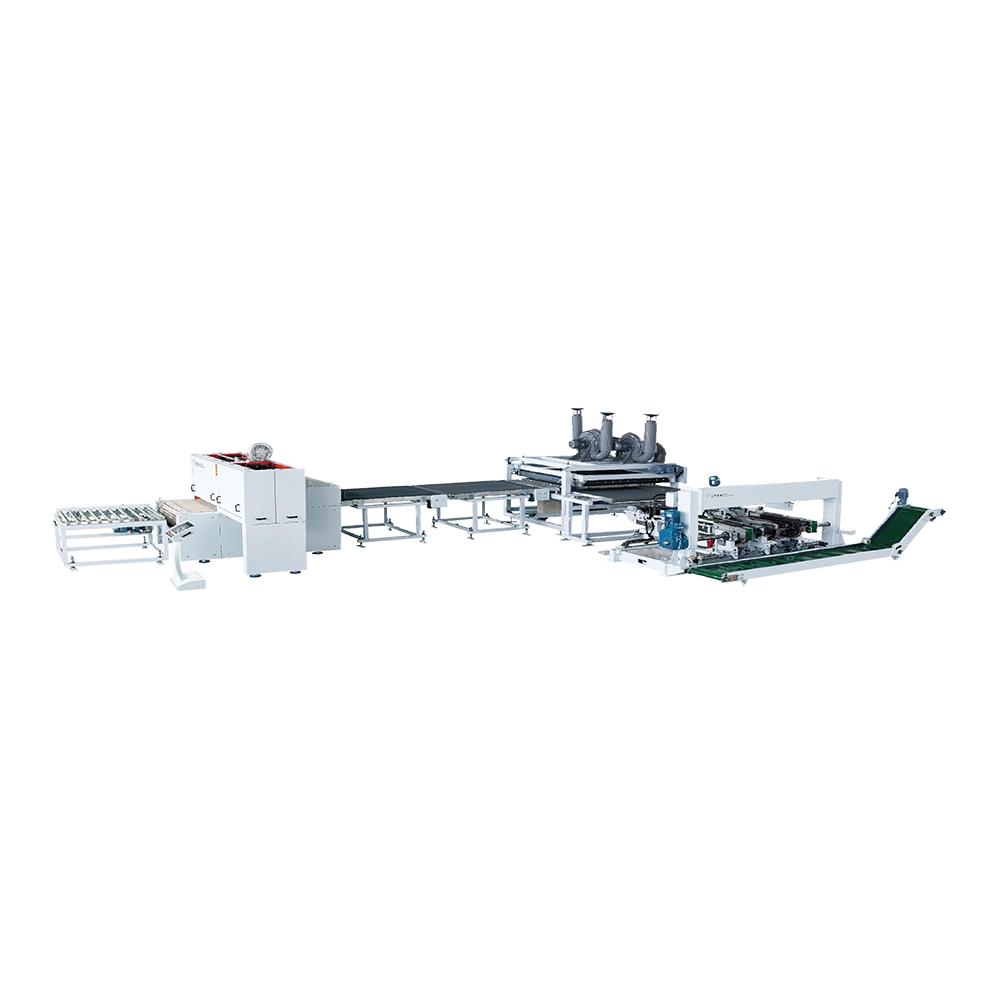 PVC padló CNC vágó gyártósor komplex padlótervekhez Többtengelyes CNC vágósor lánctalpas sebességváltóval és független fűrészlapvezérléssel, ívelt, ferde és egyedi PVC padlómintázatokhoz. Termék megtekintése →
A falpanelek feldolgozása nagyjából ugyanazt a logikát követi, mint a padlóburkolás: fűrészelés, élprofilozás és felületkezelés, kissé eltérő méretekkel és nagyobb tűréssel a dekoratív eltérések tekintetében. Mivel az eljárási lánc olyan erősen átfedi egymást, az olyan üzemek, amelyek már padlóburkolatot üzemeltetnek, gyakran falpanelekké nyúlhatnak anélkül, hogy az alapoktól egy második vonalat építenének.
Amikor egy üzem egy gépről háromra költözik, a problémák alakot váltanak. Az egyes gépek mindegyike kiváló lehet, de túl kicsik a pufferek közöttük, az átviteli magasságok nincsenek összhangban, vagy egy-egy lassú állomás halkan megadja a tempót az egész műszakban. Ez az a szakasz, amikor az automata padlógyártó sor értelmet nyer, de nem azért, mert az automatizálás divatos, hanem azért, mert egy összekapcsolt sor megszünteti a variációt okozó kézi kezelést.
Felette ül a termelésirányítás. Egy MES réteg rögzíti, hogy mi történt valójában: melyik rendelés futott le, milyen sebességgel, mennyi állásidővel és milyen hozammal. Ezek az adatok a „lassú gép”-ről szóló vitákat egy beszélgetéssé változtatják arról, hogy hová telik az idő. A közepes és nagy gyárak esetében gyakran ez a különbség a találgatás és a javítás között.
Két évtizednyi beszélgetés után a ténylegesen fontos kérdések mindig ugyanazok a kérdések. Ha egy beszállítót értékel, az árak összehasonlítása előtt dolgozza át ezt a listát.
A beérkező és működő felszerelés a minimum szabvány, nem pedig teljesítmény. Utána az számít, hogy a vonalat vezetők megértik-e, hogy miért vannak úgy beállítva a paraméterek, és kit hívnak, ha hajnali kettőkor elkezd sodródni egy profil.
Saját megközelítésünket ez a valóság formálta. Rendelkezünk nemzeti csúcstechnológiai vállalati megjelöléssel, tartományi elismerésekkel a szakosodás és a technológia terén, több mint ötven saját fejlesztésű szabadalom, valamint termékeink CE és ETL tanúsítványa. Egy több mint 200 fős csapattal is rendelkezünk, ez az a rész, amely ténylegesen felveszi a telefont. Értékesítés utáni kötelezettségvállalásunk egyszerű: felelősek maradunk azért, amit már eladtunk.
Ha van egy tanács, amit érdemes megismételni, akkor ez az. Vásároljon padlófeldolgozó berendezések abban az üzemben, amelyet három év múlva fog vezetni, nem azt, amelyet ma vezet – és válasszon olyan partnert, aki továbbra is ott lesz, amikor a második vonal bemegy.
Ha egy adott hordozóról, profilról vagy kimeneti célról szeretne beszélni, szívesen dolgozunk Önnel a számokon. Kezdje a miénkkel padlófeldolgozó berendezések áttekintést, vagy küldje el nekünk a deszkarajzot, és őszintén elmondjuk, melyik állomásra van szüksége, és melyikre várhat.

A termék függőlegesen és vízszintesen képes réselni a padlót. A gépsorozat le...
Lásd a részleteket
Ez a berendezés alkalmas az LVT padlójának vágására és megszakítására. Felső ...
Lásd a részleteket
A különböző sebességváltó fűrészelési módszerek alkalmasak a különböző táblák...
Lásd a részleteket
Ennek a berendezésnek az előadási sebessége elérheti a 40 métert percenként, ...
Lásd a részleteket
Alkalmas a laminált, PVC és WPC szélső bevonására. A vízalapú festék használa...
Lásd a részleteket
Hawk gépek automatikus etetési, vágó- és résvezeték, SPC, WPC és PVC műanyag ...
Lásd a részleteket
Az integrált intelligens berendezések integrálják az ipari intelligens átjáró...
Lásd a részleteket
Kapcsolattartási információk.
Boyi fejlesztési terület, Changzhou City, Jiangsu tartomány, P. R. Kína
+86-0519-83319988
Ne habozzon kapcsolatba lépni, amikor szüksége van ránk!
 Egyéni padló extrudáló gépgyártók